手工陶瓷缩釉的成因解析
缩釉现象在手工陶瓷制作中表现为釉面出现针孔、麻点或局部无釉的露胎区域,其核心诱因通常与坯体与釉层的膨胀系数差异有关。当陶瓷在高温烧制过程中,坯体吸收的釉料中的水分或分解产生的气体无法及时排出,便会在釉层表面形成气泡破裂后的凹坑。此外,施釉前的坯体表面若残留灰尘、油污或未清理干净的脱模剂,也会阻碍釉料与坯体的结合,导致釉层在熔融状态下发生剥离。
温度曲线的控制也是决定缩釉与否的关键变量。升温过快会导致坯体中的有机质和碳酸盐分解产生的气体急剧膨胀,若排气阶段不足,这些气体冲破釉层后留下的空洞无法在冷却前由釉料填补。手工制作的变数在于窑炉内的温度分布不均,不同位置的器物受热差异可能加剧釉面的流动性不均,使得釉料在冷却收缩时无法均匀覆盖坯体表面,从而形成肉眼可见的缩釉瑕疵。
釉料成分的安全识别与筛选
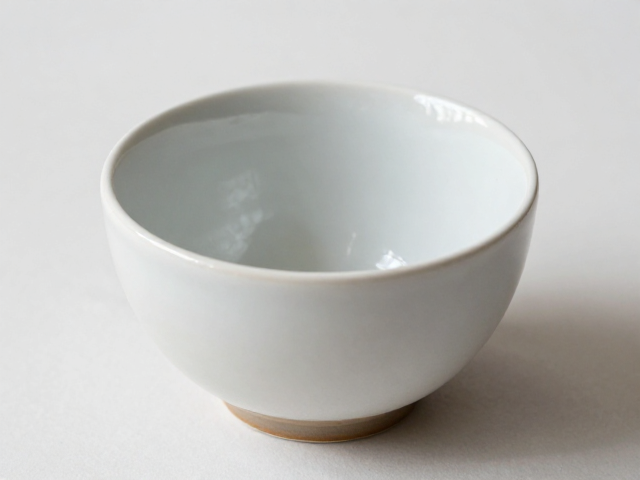
选择釉料时,需重点关注重金属氧化物的含量,特别是铅、镛等可能对人体有害的元素。正规渠道购买的釉料通常标有明确成分表,其中铅釉虽然色彩鲜艳且熔点低,但长期接触食物存在安全隐患,应优先选用无铅釉或低铅釉配方。通过观察釉料的包装标识,确认其是否符合国家关于日用陶瓷釉面铅镓溶出量的相关标准,这是确保食品安全的基础步骤。
釉料的细度与纯度直接影响烧成后的安全性与美观。过粗的釉料颗粒容易在烧制过程中产生气泡,进而引发缩釉,同时也可能因杂质含量高而导致釉面色泽不均或含有不明有害物质。建议在使用前对釉浆进行过滤处理,去除大颗粒杂质,并通过小样试烧观察其熔融状态。记录不同批次釉料在相同窑温下的表现,有助于筛选出口感细腻、熔融均匀且成分稳定的釉料产品。
烧制工艺对缩釉的规避策略
施釉前的坯体处理是减少缩釉的第一道防线。坯体必须保持干燥且表面清洁,使用软毛刷轻轻扫除浮尘,避免用手直接触摸釉面,因为指纹中的油脂和盐分会干扰釉层的附着。对于吸水性较强的坯体,可采用喷釉或浸釉的方式控制釉层厚度,过厚的釉层在烧制时更容易因收缩力过大而产生裂纹或缩釉,通常建议釉层厚度控制在0.5-1毫米之间,具体需根据釉料配方调整。
烧成过程中的升温与降温曲线需经过严密的计算与测试。在300-600摄氏度的低温阶段,应设置较缓的升温速率,确保坯体中的水分和有机物充分排出。进入釉料熔融阶段后,需保持温度稳定,避免温度波动导致釉面流动不均。对于易缩釉的釉料,可适当延长高温保温时间,使釉料中的气体充分逸出,并在冷却阶段采用缓慢降温的方式,减少釉层因急冷产生的应力,从而提升釉面的完整性。
常见问题排查与修复建议
若作品已出现轻微缩釉,可通过二次施釉或局部修补的方式进行修复。对于针孔状缩釉,可使用同色系釉料进行点补,随后进行低温烤花,但需注意烤花温度不宜过高,以免再次引发缩釉。对于大面积缩釉,建议重新打磨釉面至平整,清洁后重新施釉烧制,此过程需严格控制打磨力度,避免破坏坯体结构。
在批量生产中,建立完善的质检流程有助于及时发现缩釉问题。每窑烧制前,检查窑炉温度传感器的准确性,确保温控系统稳定运行。烧制后,对成品进行逐一检视,记录缩釉出现的位置、大小及数量,分析其与窑位、坯体厚度或釉料批次的关系。通过数据积累,逐步优化配方与工艺参数,形成稳定的生产标准,从而降低缩釉率,提高成品率。