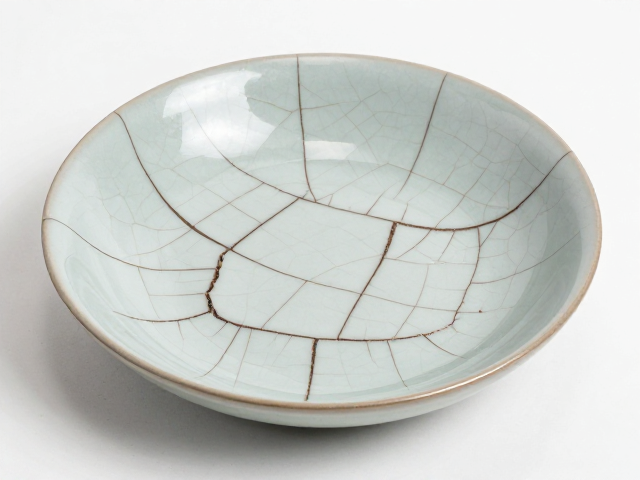
裂纹釉开片过大的核心成因解析
裂纹釉的开片效果主要受釉料配方中氧化钴、氧化铁等金属氧化物含量的以及坯釉膨胀系数差异的影响。当釉层在高温烧成过程中冷却速度过快,或者釉料中石英含量过高导致釉面张力不足,裂纹便会迅速扩展并变得粗大。这种物理应力释放的过程如果缺乏中间缓冲层,原本细密的冰裂纹就会退化为不规则的大块龟裂,严重影响器物的视觉美感和艺术价值。
除了配方因素,烧成曲线的设定也是决定性变量。若降温阶段处于釉料粘度较低的高温区间时,冷却速率未加控制,釉面无法形成稳定的微晶结构来抑制裂纹延伸,导致开片纹路过大。此外,施釉厚度的不均也会加剧这一问题,厚釉部位因收缩应力集中,更容易产生深长且宽大的裂纹,而薄釉部位则可能保持完整,造成整体质感失衡。
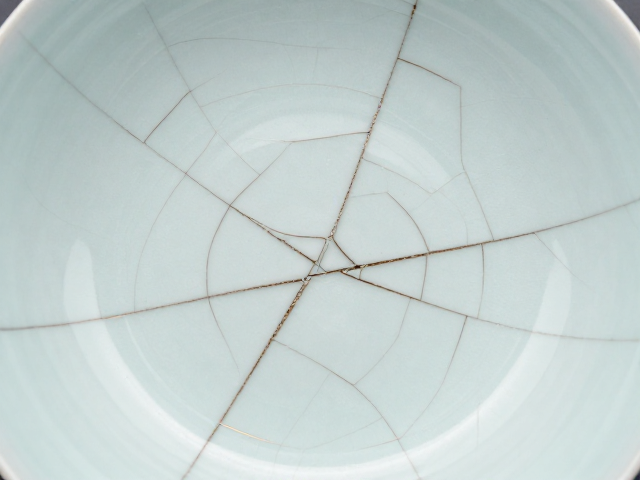
调整釉料配方以优化应力分布
解决开片过大的首要步骤在于微调釉料中的基础原料比例。适当增加长石或滑石等助熔剂的比例,可以提高釉层的粘度,使其在冷却过程中保持更长时间的高温流动性,从而让裂纹在扩展过程中受到阻力,自然变得细密。同时,减少石英含量可以降低釉面的刚性,增加一定的弹性空间,使得应力释放更为均匀,避免脆性断裂导致的粗大裂纹。
金属氧化物的添加比例需要经过严密的计算与实验验证。例如,降低氧化钴或氧化铁的总量可以减弱釉面的着色深度,使裂纹在视觉上不那么突兀,从而在视觉上弱化大裂纹的存在感。通过引入少量氧化锌或氧化镁,可以改变釉的玻璃相结构,提升釉层的致密度,这种微观结构的改变有助于引导裂纹以更细腻、均匀的方式分布,而非无序的大块破裂。
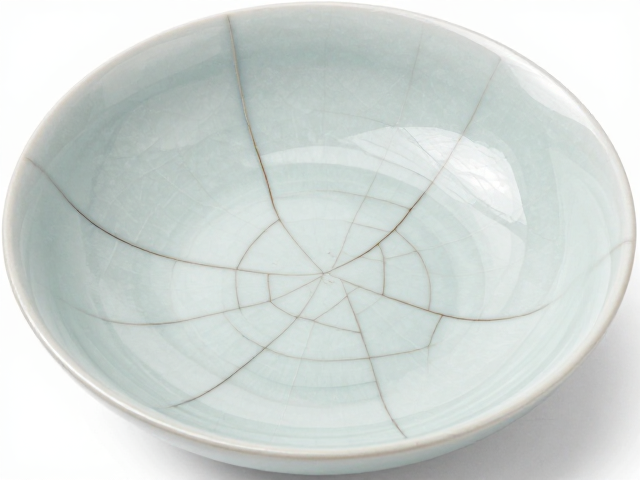
精细化控制烧成曲线与冷却速率
在烧成过程中,降温阶段的控制至关重要。采用阶梯式降温策略,特别是在釉料开始固化但尚未完全结晶的温度区间(通常为800℃至600℃之间),减缓冷却速度。这种“缓冷”处理能让釉面内部的应力得到充分释放和重新分布,使裂纹在形成初期就受到约束,从而呈现出细密如冰裂的效果。过快冷却会导致应力瞬间释放,形成难以挽回的大裂纹。
烧成温度的的稳定性同样不可忽视。确保窑炉内的温度均匀性,避免局部过热或过冷导致的釉面收缩不一致。通过精确控制升温速率,使坯釉结合更加紧密,减少因坯釉膨胀系数不匹配过大而产生的剧烈应力。在实际操作中,记录不同降温速率下的开片效果,建立数据模型,有助于找到最适合当前釉料的最佳冷却曲线,从而稳定地获得理想的冰裂纹质感。