脱模剂选型的核心逻辑与材质匹配
脱模剂的选择并非单一维度的决策,而是需要结合坯体材质、成型工艺及后续加工要求进行综合考量。对于陶瓷、玻璃或复合材料行业而言,脱模剂的主要功能是在模具表面形成一层严密的隔离膜,防止坯体与模具发生粘连,同时不影响坯体表面的光洁度。常见的脱模剂类型包括油性、水性及半水性体系,其中油性脱模剂通常具有更好的耐高温性和隔离效果,适用于高温烧制或复杂结构的模具;而水性脱模剂则更环保,干燥速度快,适合对表面洁净度要求较高的精密成型场景。选型时需重点考察脱模剂的挥发速度、残留物特性以及与模具材质(如硅胶、金属、玻璃钢)的兼容性,避免因化学反应导致模具腐蚀或脱模后坯体表面出现油斑、气泡等缺陷。
在实际生产环境中,脱模剂的用量控制直接影响着生产效率和产品质量。过量喷涂会导致坯体表面堆积,增加清理模具的频率,甚至导致坯体变形;用量不足则可能引发脱模困难,造成坯体破损或模具损伤。因此,建议通过小范围试验确定最佳喷涂量,通常以模具表面形成均匀、透明的薄层为宜。此外,脱模剂的储存条件也至关重要,部分油性脱模剂在高温下易分层,需严格遵循产品说明进行恒温储存,确保每次使用的性能稳定。
擦坯海绵的尺寸适配原则
擦坯海绵在脱模过程中扮演着关键角色,其尺寸与模具腔体的适配程度直接影响脱模的顺畅性与坯体的完整性。理想的海绵尺寸应略小于模具内腔的最大直径或宽度,确保海绵能够顺利进入模具底部及角落,同时保留足够的活动空间,避免因尺寸过大导致卡滞或受力不均。对于圆形模具,海绵直径通常控制在模具内径的80%-90%之间;对于方形或异形模具,海绵的边长或宽度应小于模具内腔对应边长的85%-90%,以预留操作余量。这种尺寸适配不仅有助于均匀施加脱模剂,还能在脱模初期提供稳定的支撑力,减少坯体因局部受力过大而产生的裂纹或变形。
海绵的厚度也是影响适配效果的重要参数。过厚的海绵虽然缓冲性好,但难以深入模具深腔,且容易因压缩后体积变化导致脱模剂分布不均;过薄的海绵则可能因强度不足而快速磨损,且难以形成均匀的脱模剂膜。一般建议选用厚度在2-5厘米之间的海绵,具体数值需根据模具深度和坯体重量进行调整。对于深腔模具,可选用较薄但弹性好的海绵,通过多次轻柔擦拭确保脱模剂覆盖均匀;对于浅腔或扁平坯体,则可使用稍厚海绵,利用其整体弹性提供更大的接触面积,提高脱模效率。
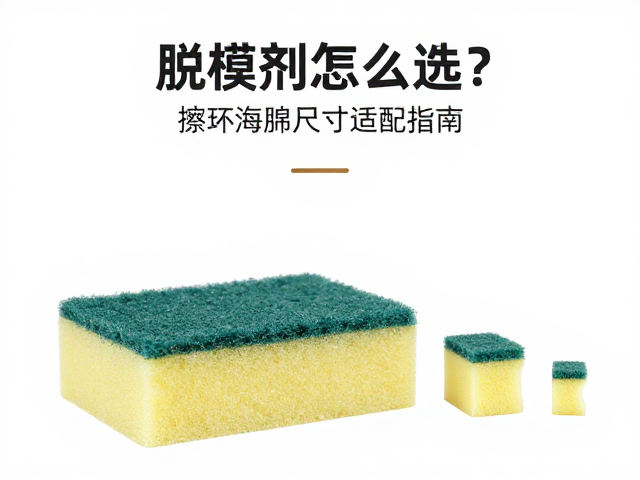
海绵材质对脱模效率的影响
海绵的材质特性直接决定了其吸液能力、耐磨性及使用寿命,进而影响脱模效率。高密度闭孔海绵具有优异的耐油性和低吸液率,适合用于油性脱模剂,能有效防止脱模剂过度渗入海绵内部,保持表面清洁,延长海绵使用寿命。然而,闭孔海绵表面较为光滑,对脱模剂的附着和均匀涂抹能力相对较弱,可能需要配合喷涂方式使用。相比之下,开孔海绵吸液能力强,能储存大量脱模剂,通过擦拭动作将脱模剂均匀涂抹在模具表面,适合水性脱模剂的使用场景。但开孔海绵易磨损,需频繁更换,且在高湿度环境下易滋生细菌,需加强清洁与消毒。
海绵的孔隙结构也会影响脱模剂的释放均匀性。大孔隙海绵释放脱模剂速度快,适合快速脱模作业,但可能导致局部过厚或过薄;小孔隙海绵释放速度慢,脱模剂分布更均匀,适合高精度坯体的脱模。在实际应用中,可根据坯体表面要求选择不同孔隙结构的海绵。对于表面要求极高的精密陶瓷或玻璃制品,建议选用小孔隙、高弹性的海绵,通过轻柔、均匀的擦拭动作确保脱模剂膜均匀细腻;对于对表面要求相对较低的建筑陶瓷或工业制品,可选用大孔隙海绵,提高作业速度,降低生产成本。
操作技巧与效率提升策略
正确的操作手法能显著提升脱模效率,减少坯体破损率。擦拭脱模剂时,应采用“轻触、匀速、全覆盖”的原则,避免用力按压导致海绵变形或脱模剂堆积。对于复杂结构模具,应先擦拭边缘和角落,再处理中心区域,确保脱模剂无遗漏。擦拭过程中,保持海绵与模具表面呈一定角度(约30-45度),利用海绵边缘进行精细处理,中心区域利用海绵整体接触面进行大面积涂抹。对于易损坯体,可在擦拭前先用软布清理模具表面灰尘,避免杂质混入脱模剂中影响隔离效果。
脱模剂与擦坯海绵的配合使用需建立标准化流程,确保每次作业的一致性。建议制定详细的操作规范,明确脱模剂类型、用量、海绵尺寸、擦拭次数及干燥时间等关键参数。通过定期培训操作人员,统一动作要领,减少人为因素导致的质量波动。同时,建立模具与海绵的匹配档案,记录不同模具尺寸、坯体材质下的最佳海绵尺寸和脱模剂使用方案,便于快速调取和应用。通过标准化操作,可有效缩短脱模准备时间,提高生产节奏,降低因脱模不当导致的废品率。