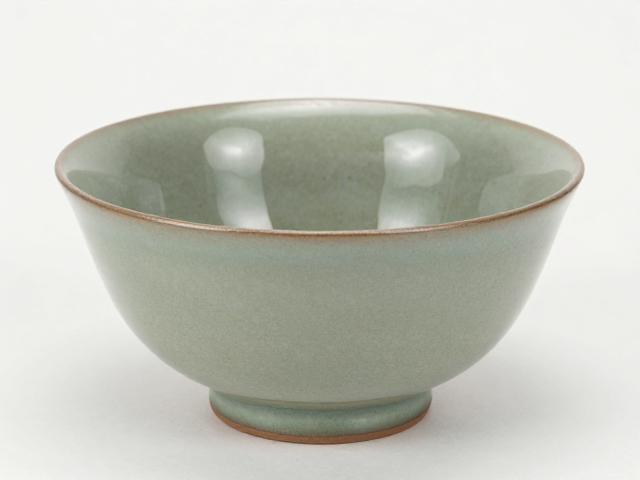
茶叶末釉的视觉特征与工艺渊源
茶叶末釉属于铁结晶釉的一种,其名称源于釉面呈现出类似茶叶末的深绿色或古铜色斑点,整体色调幽深静谧,具有极高的辨识度。这种釉色最早见于清代雍正、乾隆时期的官窑制品,当时被称为“ Emerald Glaze ”或“茶叶末”,其核心魅力在于铁元素在高温下析出形成的细微结晶,这些结晶均匀分布,如同悬浮在琥珀或墨玉之中的微粒,赋予了瓷器独特的质感与层次感。
从化学组成来看,茶叶末釉是一种含铁量较高的低钙高镁釉,釉料中氧化铁的含量通常控制在3%至5%之间,同时含有适量的氧化镁和氧化钙作为助熔剂。这种特殊的配方比例使得釉层在熔融状态下具有较高的粘度,从而允许铁元素在冷却过程中缓慢析出,形成致密的结晶网络。与常见的黑釉或酱釉相比,茶叶末釉对原料的纯净度要求极高,任何杂质都可能破坏结晶的均匀性,导致釉面出现浑浊或色差,因此选料与研磨工艺是决定成品质量的基础环节。
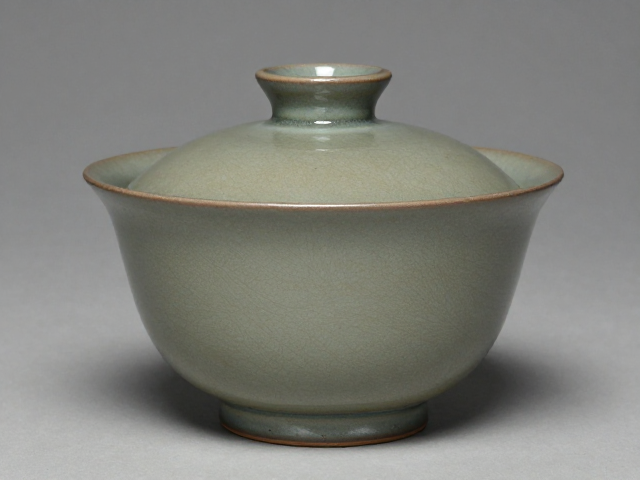
釉层厚薄控制的关键技巧
釉层的厚度直接决定了茶叶末釉结晶的大小、分布密度以及最终的光泽度,过薄会导致结晶稀疏,釉面发白且缺乏厚重感;过厚则容易在烧制过程中产生流釉、积釉或气泡,破坏釉面的平整度。在实际操作中,控制釉浆的密度和施釉的次数是核心手段,通常建议采用多次薄蘸或多次喷涂的方式,每次施釉后需经过充分的干燥过程,以确保釉层内部水分完全挥发,避免高温下水分急剧蒸发导致釉面开裂或起泡。
釉浆的细度也是影响厚薄均匀性的重要因素,一般要求釉料研磨至300-400目筛网以上,以确保釉粒细腻,能够在坯体表面形成均匀的液膜。对于大件器物,由于重力作用容易导致釉层下部过厚,可通过调整釉浆粘度或使用防流釉剂来平衡上下部的厚度差异;而对于小件器物,则需更注重施釉时的角度和速度,保持匀速移动,避免局部堆积。此外,坯体的吸水率也会影响釉层厚度,吸水率过高的坯体会迅速吸收釉浆中的水分,导致釉层变薄且附着力不足,因此需根据坯体特性精确计算釉浆的水料比例。
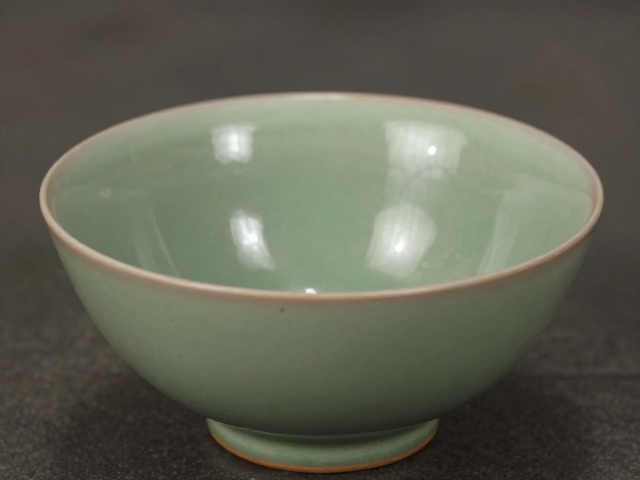
烧制过程中的温度与气氛调控
茶叶末釉的烧制通常分为氧化烧成和还原烧成两个阶段,温度曲线的设计需严格遵循釉料中氧化铁及助熔剂的相变规律。一般而言,烧成温度需达到1200℃至1280℃之间,具体温度取决于釉料配方中的镁钙比例。在升温过程中,需保持稳定的氧化气氛,使铁元素以三价铁(Fe3+)的形式存在于釉中,这有助于形成黄绿色或褐黄色的基调。若气氛控制不当,过强的还原气氛会导致铁元素转化为二价铁(Fe2+),使釉色偏向青绿或黑色,偏离茶叶末釉特有的古铜色调。
冷却阶段是结晶形成的关键时期,釉层需在1000℃至800℃之间进行缓慢冷却,这一过程被称为“保温缓冷”。缓慢的冷却速率允许铁离子有足够的时间在釉层中迁移、聚集并形成规则的微晶结构。若冷却速度过快,结晶过程会被抑制,釉面将变得光滑无光,失去茶叶末釉特有的颗粒感;若冷却过慢,则可能导致结晶过大,影响釉面的细腻度。此外,窑炉内的温差控制也至关重要,需确保窑内各部位温度均匀,避免因地温差导致同一批次产品出现色泽不均或结晶差异。
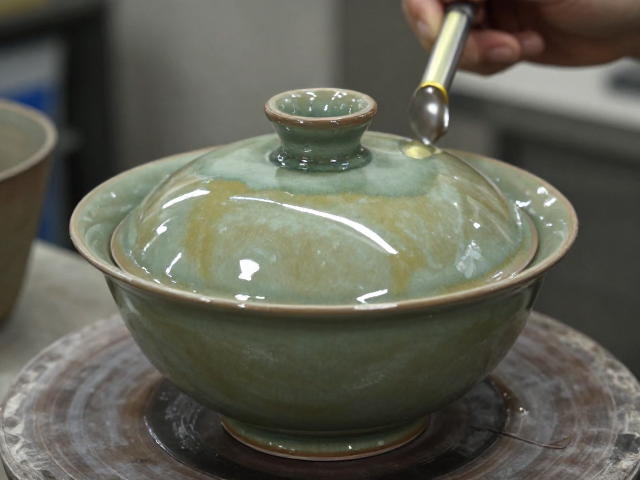
成品瑕疵的成因分析与应对
茶叶末釉在烧制过程中常出现缩釉、针孔、气泡等瑕疵,这些问题的成因多与釉层厚度不均、坯体清洁度不足或烧制温度波动有关。缩釉通常发生在釉层过薄或坯体表面有油污、粉尘的情况下,导致釉料无法牢固附着,解决这一问题需加强坯体清洗,确保施釉前表面无异物,并适当增加釉层厚度以提高附着力。针孔和气泡则多由釉料中有机物燃烧不充分或釉层过厚导致气体无法排出所致,可通过提高预烧温度、增加釉浆研磨细度或采用分层施釉来减少气体产生和滞留。
釉面发白或色泽不均往往与原料配比误差或烧制气氛不稳定有关。若釉面出现大面积发白,可能是釉料中碳酸钙含量过高或烧成温度不足,导致釉料未完全熔融;若色泽不均,则需检查窑炉气氛控制是否精准,以及釉浆搅拌是否均匀。此外,窑具的清洁状况也会影响成品质量,积碳或旧釉残留可能在高温下脱落并污染釉面,因此需定期清理窑具,保持窑内环境洁净。通过精细控制每一个工艺环节,才能最大限度地减少瑕疵,提升茶叶末釉成品的艺术价值与稳定性。