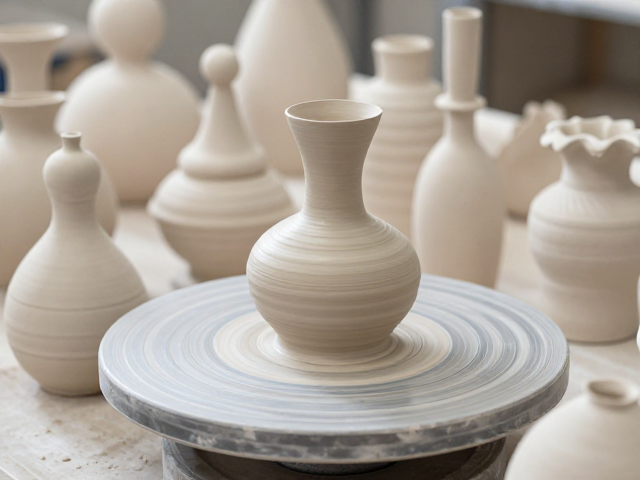
陶瓷修坯的核心逻辑与工具运用
修坯是决定陶瓷器物最终形态精度与壁厚均匀性的关键工序,主要应用于拉坯成型后的半干阶段。这一过程并非简单的表面打磨,而是通过去除多余泥料,精确控制器物的厚度分布,从而提升烧成时的稳定性并优化成品率。修坯时的坯体含水率通常需控制在12%-15%之间,过湿会导致坯体坍塌,过干则容易崩裂或产生难以消除的刀痕。工匠需依据器型特征选择修坯刀,常见材质为碳钢或合金钢,刀刃角度需根据泥料硬度进行微调,以确保切削面平滑且不易粘刀。
实际操作中,修坯分为内修和外修两个步骤,二者需严格配合以保持重心平衡。内修主要处理器物内部空间,重点在于消除拉坯时留下的接痕与不规则凸起,外修则侧重于修正器物的轮廓线条与口沿平整度。在旋转辘轳上,工匠需保持手部力度均匀,刀具与坯体接触角度通常维持在15-30度之间,利用离心力辅助切削。对于高足杯、薄胎碗等对精度要求较高的器型,修坯次数可能多达3-4次,每次修削厚度控制在1-2毫米,直至达到设计要求的壁厚标准,整个过程极度依赖经验判断与手感反馈。
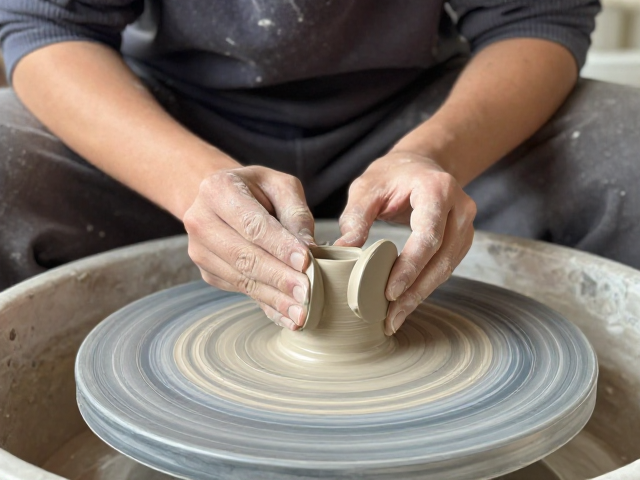
泥条盘筑的传统技法与结构构建
泥条盘筑是一种古老且极具表现力的成型方式,其核心在于将揉制均匀的泥料搓成粗细一致的泥条,再通过层层叠加盘筑构建出土器或雕塑的立体形态。泥条的均匀度直接影响作品的结构强度,传统制作中常使用木板或大腿作为辅助,通过手掌根部匀速滚动,使泥条直径保持在1-3厘米之间,表面需经过抹光处理以增强层间结合力。这种技法不受旋转工具限制,能够自由塑造不规则曲线与复杂曲面,特别适合制作异形瓶、艺术雕塑或大型装置。
在盘筑过程中,层与层之间的粘接是防止后期开裂的关键。工匠需在每盘筑一层后,使用特制的修坯刀或竹片将层间缝隙压实,并定期从内部向外刮抹接缝处,使内外壁平滑过渡。随着器物高度的增加,需定期暂停盘筑,让坯体静置一段时间以释放内部应力,避免因重力不均导致底部变形。对于大型作品,内部常需定期支撑加固,或使用骨架辅助定型,确保在干燥过程中各部分收缩率一致。这种技法保留了手工痕迹,赋予作品独特的质朴美感,是理解泥土可塑性与空间构建的重要途径。
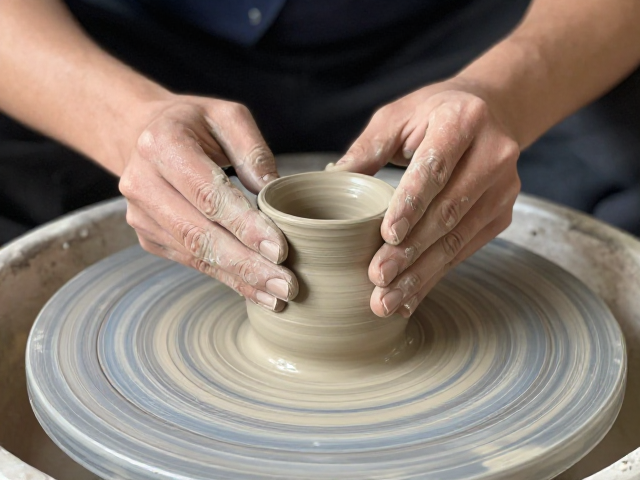
雕塑摆件的造型设计与细节塑造
雕塑摆件的制作始于严密的造型构思,需结合泥料的物理特性规划内部结构与外部轮廓。在设计阶段,工匠需考虑作品的重心分布、支撑点以及视觉张力,对于悬空或倾斜部件,需提前计算泥料承重极限。泥料选择上,高塑性陶土适用于复杂细节刻画,而含砂陶土则因收缩率较低,更适合制作大型或薄壁结构。初具形态时,通常采用捏塑、捏接与局部盘筑相结合的方式,快速确立大体体积感,随后进入精细化塑造阶段,重点处理面部表情、衣纹褶皱或肌理细节。
细节塑造阶段需使用各种专用工具,如圆头针、刮片、海绵等,对表面进行修整与打磨。对于需要表现粗糙质感的部位,可使用刻刀进行点凿或刮擦;而光滑部位则需反复用湿海绵或软布擦拭,消除工具痕迹。在干燥过程中,雕塑摆件需放置在通风均匀的环境中,避免阳光直射或强风导致局部干燥过快引发开裂。对于大型摆件,需分段制作后拼接,拼接处需预留足够的泥料进行加固与过渡处理,确保结构牢固。最终形态需经过多次微调,确保视觉上的平衡与和谐,再进入干燥与烧制流程。
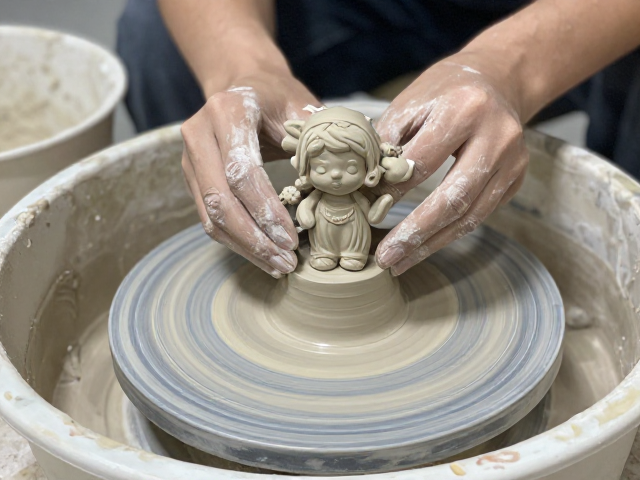
干燥控制与烧成前的准备
坯体干燥是连接成型与烧成的桥梁,不当的干燥方式会导致变形、开裂或爆裂。自然干燥是首选方式,需将坯体放置在无风、湿度相对稳定的环境中,覆盖湿布或塑料薄膜以减缓水分蒸发速度。对于大型或厚壁作品,干燥周期可能长达数周,期间需定期翻转坯体,确保各部位水分均匀散失。在干燥过程中,工匠需密切观察坯体颜色变化,当坯体由深褐色转为浅灰色,且触感凉爽、无明显湿度时,即可视为干燥完成。
干燥完成后,坯体需进行精细修整,去除因干燥收缩产生的细微裂纹或毛刺。对于表面需施釉的摆件,需确保坯体表面无粉尘、油污,以免影响釉面附着力。检查过程中,可用软毛刷轻轻清扫表面,再用湿布擦拭干净。对于有拼接痕迹的部位,需再次确认结合是否紧密,必要时进行局部补泥与压实。此外,还需检查坯体内部是否有未干透的区域,可通过敲击声音判断,声音清脆表示干燥均匀,声音沉闷则可能存在湿斑。只有经过严格检查与处理的坯体,才能进入窑炉进行高温烧制,以确保最终成品的质量与稳定性。