喷釉印章模具的选材与前期处理
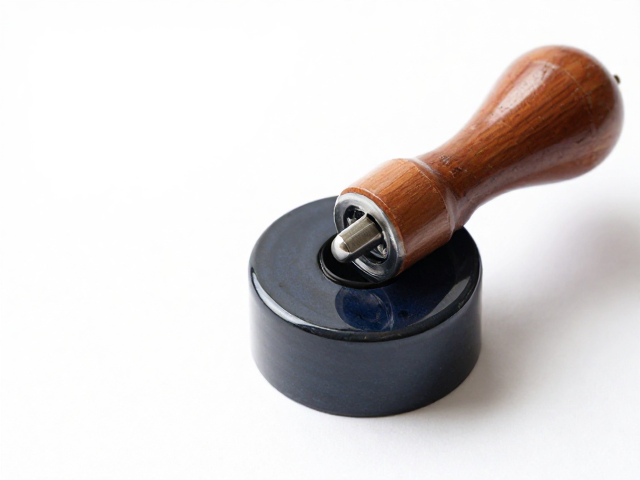
制作喷釉印章模具的核心在于分离剂的稳定性与模具主体的耐温性,市面上常见的硅胶模具多采用铂金硫化硅橡胶,这种材料具有优异的抗撕裂强度和极低的收缩率,能精准还原印章表面的细微纹理。在制作初期,需确保原始印章表面绝对清洁,任何灰尘或油污都会导致模具脱模困难或表面出现气泡瑕疵,建议使用无水酒精仔细擦拭印章表面,并等待其完全挥发干燥。
模具的固化环境需要保持恒温且无灰尘,温度控制在20-25摄氏度最为理想,过高的温度会加速硅胶固化导致模具变脆,而过低的温度则可能延长固化时间,影响生产效率。混合硅胶与固化剂时需严格遵循重量比例,通常采用1:1或1:2的比例,使用搅拌棒进行单向缓慢搅拌,避免卷入空气产生气泡,搅拌过程中若发现气泡较多,可静置片刻让气泡自然上浮排出。
喷釉工艺中的釉料调配与雾化控制
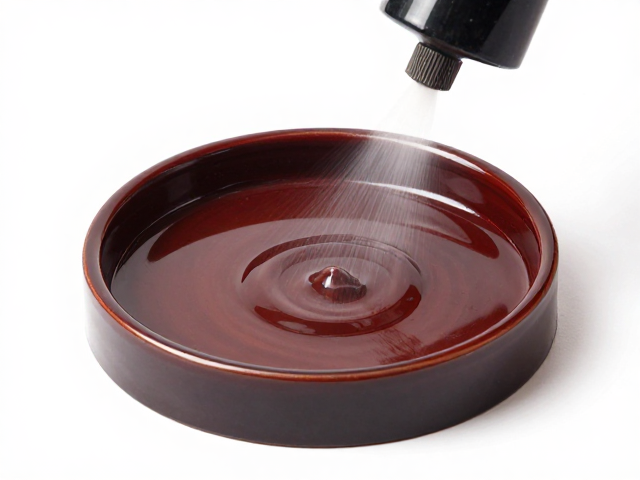
喷釉环节对釉料的流动性要求极高,釉浆的浓度需经过精确计算,过稠的釉料会导致雾化颗粒过大,形成粗糙的橘皮效应,而过稀则难以在印章表面形成均匀的覆盖层。通常建议使用粒度在200-300目之间的釉粉,通过加水或专用釉浆介质进行调配,最终粘度应控制在类似牛奶般的状态,以便喷枪能顺畅喷出细腻的雾状液滴。
喷枪的气压设置直接影响釉层的厚度与均匀度,对于精细的印章模具,气压通常维持在2-3 bar之间,喷枪与模具表面的距离保持在15-20厘米,以画圈的方式均匀移动喷枪,确保每一处纹理都能接收到等量的釉料。若发现釉面出现流挂现象,应立即降低喷枪移动速度或提高气压,若釉面过薄出现露底,则需增加喷涂次数,每次喷涂后需留出足够的干燥时间,防止釉层未干时再次喷涂导致纹理模糊。
烧制过程中的温度曲线与避坑细节
烧制是决定釉面光泽度的关键步骤,不同的釉料配方对应着特定的熔融温度区间,常见的陶瓷釉料烧成温度多在1100-1250摄氏度之间,需根据具体釉料说明设定升温曲线。升温过程中,前期需设置缓慢升温阶段,让釉料中的水分和有机物质充分挥发,避免高温下气体急剧膨胀导致釉面起泡或开裂。
降温曲线同样会影响釉面的最终质感,快速冷却可能使釉面产生应力裂纹,而缓慢冷却有助于形成光滑致密的玻璃相结构。在烧制过程中,需密切观察窑炉内的温度变化,确保温度传感器数据准确,避免因温控器误差导致烧制不足或过烧。烧制完成后,需让模具在窑内自然冷却至室温,不可强行取出,以免因热震导致模具开裂或釉面崩落。
后期打磨与成品保养规范
喷釉烧制完成后,印章表面可能存在微小的颗粒感或釉面不均,需使用不同目数的砂纸进行精细打磨,通常从800目开始,逐步过渡到2000目甚至更高,以消除表面瑕疵并提升光泽度。打磨过程中需保持手部稳定,采用打圈方式均匀受力,避免局部过度打磨导致纹理变形或釉层磨穿。
成品保养需避免硬物刮擦和强酸强碱接触,日常清洁可使用软布轻轻擦拭,若釉面沾染顽固污渍,可使用中性清洁剂配合软毛刷轻刷,随后用清水冲洗干净并擦干。长期存放时,建议将印章置于干燥通风处,避免阳光直射导致釉面老化或变色,定期检查模具边缘是否有微小裂纹,及时更换老化模具以保证后续制作质量。