半干修坯工艺对结晶釉层结构的影响机制
半干修坯技术通过控制坯体含水率在10%-15%区间进行机械修整,这一物理过程显著改变了陶瓷基体的孔隙分布与表面粗糙度。相较于传统全湿坯或完全干燥坯体,半干状态下的坯体具有更优的机械强度,能够有效减少后续施釉过程中因坯体吸水过快导致的釉层剥落或起泡现象。这种预处理方式使得釉料在坯体表面的附着更加均匀,为后续结晶釉中晶核的均匀析出提供了理想的物理基础。
坯体表面的微观形貌在半干修坯后呈现出独特的微纳结构特征。修坯刀具与坯体摩擦产生的局部应力释放,使得表面颗粒排列更为致密,减少了大孔缺陷的存在。这种致密化效果直接影响了釉料在高温烧制初期的润湿行为,降低了釉层向坯体内部的渗透深度,从而保留了更多釉料中的成晶物质。对于结晶釉而言,釉层厚度的稳定性是形成清晰晶形的关键,半干修坯恰好通过控制坯体吸水性,间接实现了釉层厚度的均一化控制。
结晶釉在高温阶段的成晶热力学与工艺控制
结晶釉的核心魅力源于釉料中金属氧化物在高温下的过饱和析出,这一过程严格受限于冷却速率与保温时间。以常见的钛结晶釉为例,当烧制温度达到1150℃至1200℃时,釉料完全熔融,钛元素以二氧化钛形式存在于熔体中。随后需缓慢降温至1050℃左右并设置长达30-60分钟的保温阶段,促使晶核大量生成并有序生长。若降温过快,晶体生长空间受限,难以形成肉眼可见的大尺寸晶花;反之,若温度过高,晶体可能重新溶解或发生过度融合,导致晶面模糊。
烧制曲线中的降温阶段是决定结晶形态的关键变量。在实际生产数据中,采用每小时10-15℃的降温速率,往往能获得形态完整、边缘清晰的菱形或针状晶体。釉料配方中的助熔剂比例需精确计算,过多的助熔剂会降低釉料粘度,使晶体在重力作用下下沉或变形。因此,在半干修坯的基础上,必须结合釉料的流变特性,动态调整窑炉内的升温斜率,确保釉层在熔融状态下保持适当的粘度,为晶体的三维空间生长提供稳定的物理环境。
缺陷控制与烧制环境下的稳定性优化
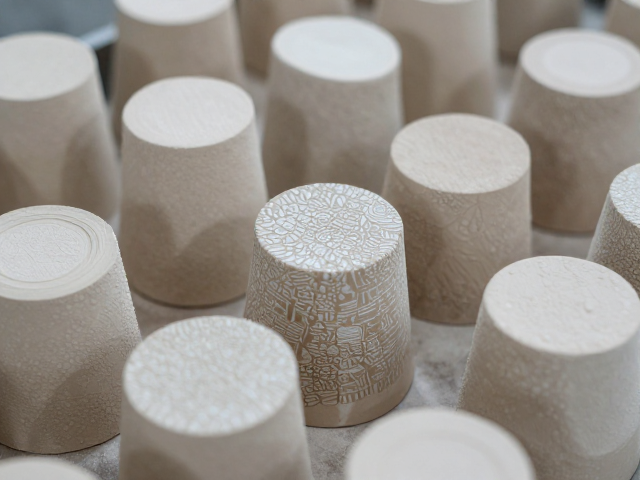
半干修坯过程中若操作不当,易在坯体表面留下刀痕或细微裂纹,这些缺陷在烧制高温下会成为应力集中点,导致釉面开裂或针孔。为解决这一问题,修坯后的坯体需经过严格的目视检查与细砂纸轻微打磨,去除表面浮尘与机械损伤痕迹。同时,施釉前的清洁工序至关重要,任何残留的粉尘颗粒都会干扰釉层的连续性,影响结晶釉的光泽度与致密性。
窑炉内的气氛控制对结晶釉的最终呈现有着不可逆的影响。氧化气氛有利于某些金属氧化物形成稳定的晶体结构,而还原气氛可能导致晶体颜色变深或形态改变。在烧制过程中,需实时监控窑内氧含量,保持在0.5%-2%的弱氧化区间,以避免釉面出现黑点或釉色发暗。此外,窑炉内的温度均匀性需通过热电偶多点监测进行校准,确保不同批次产品之间的结晶效果具有可重复性,避免因局部温差导致的晶形大小不一或色泽差异。