泥料收缩率与干燥环境的变量控制
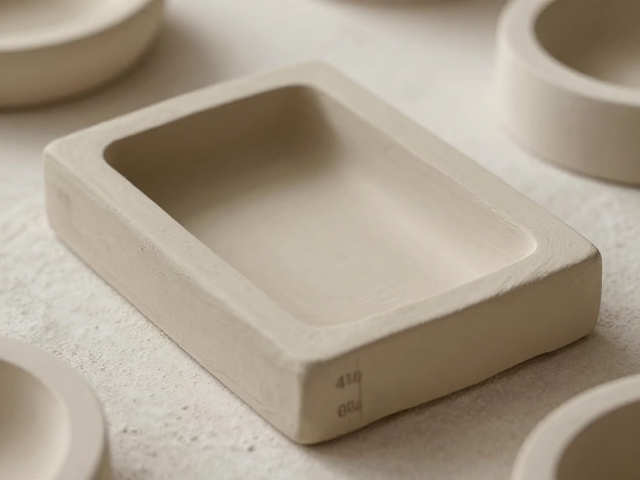
泥板模具香器在制坯阶段,尺寸精准匹配的核心难点在于陶土在脱水过程中的物理收缩。不同产地与配比的陶泥,其干燥收缩率存在显著差异,通常高岭土含量较高的泥料收缩率较低,而含有较多瘠性材料或有机质的泥料收缩率较高。制坯前必须通过实验测定当批次泥料在标准干燥条件下的线性收缩率,这一数据是计算模具尺寸的基础。若忽略泥料特性,直接按照成品尺寸制作模具,成品出炉后必然出现尺寸偏差,导致无法进入后续工序或影响最终形态。
干燥环境的温湿度变化会直接改变泥坯内部水分蒸发速率,进而影响收缩的均匀性。在制坯过程中,需保持环境相对恒定,避免局部干燥过快导致变形或开裂。泥板成型后,需经历阴干阶段,此时泥坯体积发生主要收缩。工匠需依据经验与实测数据,预留出准确的收缩余量。例如,若某批次泥料经测试收缩率为10%,而成品目标长度为10厘米,则模具对应的型腔长度需设置为11.1厘米左右,而非简单的10厘米。这种基于材料特性的逆向计算,是确保尺寸精准的第一步。
模具型腔的负公差设计与实测校准
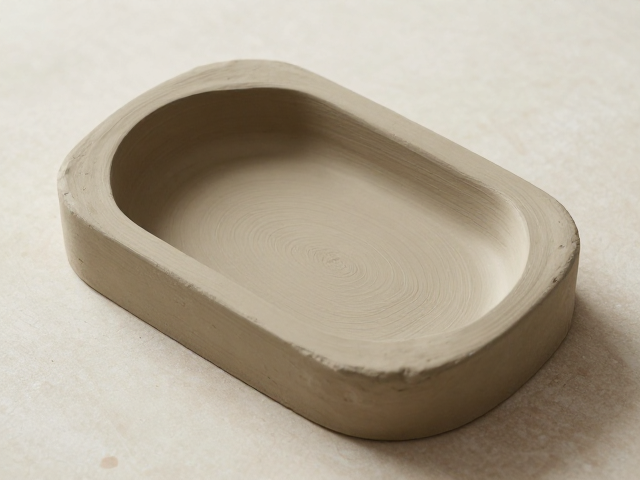
模具型腔的设计并非完全贴合成品尺寸,而是需要引入严密的负公差计算。考虑到泥板在脱模时的微小位移以及表面泥浆层的厚度,模具内壁需进行精细化处理。对于高精度要求的香器,模具内部常需预留0.5至2毫米的修整空间,具体数值需根据泥料的可塑性和粘性进行微调。这种设计并非随意设定,而是基于长期生产中积累的数据模型,旨在抵消脱模瞬间可能产生的挤压变形。
在模具制作完成后,必须进行严密的实测校准。使用高精度游标卡尺或三坐标测量仪对模具关键部位进行多点测量,确保型腔尺寸与理论计算值高度一致。对于批量生产的模具,还需设置定期复检机制,监测模具因长期使用产生的磨损情况。一旦发现模具内壁出现细微磨损或变形,需及时进行修复或重新制作,以维持生产的一致性。这种对模具本体的严格管控,是连接泥料特性与成品尺寸的关键环节。
泥板成型时的压力与厚度均匀性管理
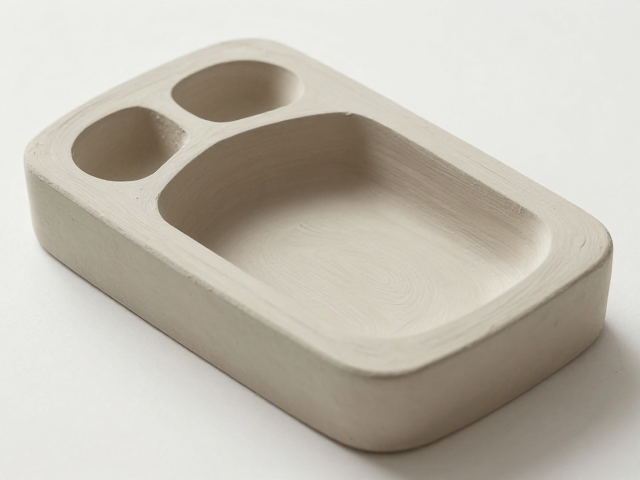
泥板在模具中成型时,施加的压力大小直接影响泥坯的致密度和最终尺寸。过大的压力会导致泥料向模具边缘过度挤压,使成品壁厚增加,长度缩短;压力过小则可能导致泥坯与模具贴合不紧密,形成空洞或尺寸不足。因此,需采用标准化的施力方式,如使用等径滚轮或统一重量的压板,确保泥板各部位受力均匀。对于复杂造型的香器,还需根据泥板面积计算所需的压力分布,避免局部应力集中导致的变形。
泥板的厚度均匀性是决定成品尺寸稳定性的另一大要素。在制备泥板时,需使用定厚刀或标准厚度的垫片进行刮平,确保整块泥板厚度一致。若泥板厚薄不均,在入模后受压时,厚部与薄部的收缩速率和变形程度将不一致,导致成品扭曲或尺寸偏差。此外,泥板入模后的静置时间也需严格控制,过长的静置可能导致泥板与模具粘连,脱模时产生拉伸变形,直接影响尺寸精度。
成品干燥与烧制过程中的尺寸演变
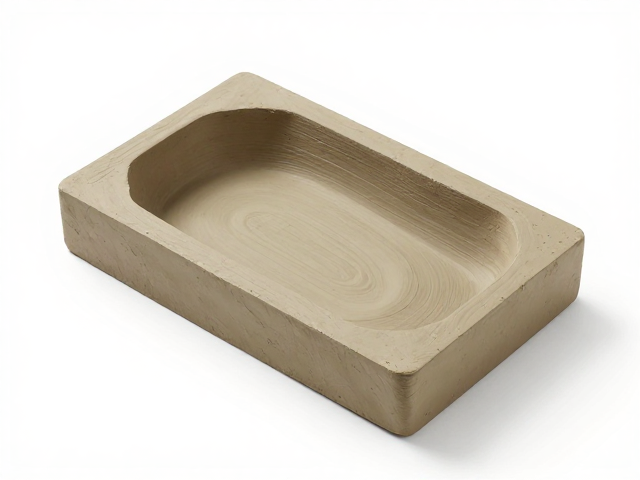
泥坯在干燥过程中,除了水分蒸发导致的体积收缩,还可能因重力作用产生轻微下垂或变形,尤其是对于悬空或薄壁结构的香器。因此,在脱模后需立即对泥坯进行支撑固定,或使用专用干燥架保持其形态稳定。干燥过程中需定期监测泥坯尺寸变化,记录不同阶段的收缩数据,为后续批次提供数据参考。对于高精度要求的产品,甚至需要在干燥中期进行半干状态下的尺寸复核与微调。
烧制过程中的高温收缩是尺寸匹配中不可回避的变量。不同温度阶段,泥料中的矿物成分会发生相变,导致不可逆的体积变化。通常,烧制收缩率高于干燥收缩率,且受烧成温度曲线影响较大。若烧成温度波动或升温速率不均,会导致同一模具生产的香器尺寸离散度增大。因此,需确保窑炉温度场的均匀性,并严格遵循预设的烧成曲线。通过对比烧前尺寸与烧后尺寸,计算总收缩率,并据此修正模具尺寸,形成闭环的数据反馈系统,从而实现不同批次间的尺寸精准匹配。