控制升温速率与均温逻辑
素烧阶段的核心痛点在于坯体内部水分与有机物的快速挥发,若升温曲线设置过于激进,内部蒸汽压力无法及时通过孔隙排出,极易在坯体薄弱处形成应力集中,导致不可逆的开裂。实际操作中,建议将室温至150℃区间的升温速率控制在50-80℃/小时,这一过程旨在让物理水和平结晶水缓慢逸出,避免坯体因内外温差过大产生热应力。许多初学者常误以为快速升温能提高效率,实则忽略了陶瓷材料在低温段的物理特性,这种操作往往直接导致坯体表面出现细微裂纹或崩角。
进入150℃至600℃区间后,化学结合水开始分解,石英晶型转变前的应力释放同样关键。此时升温速率可适度提升至100-150℃/小时,但需确保电窑各温区温差控制在±5℃以内。电窑的加热元件分布若不均匀,会导致坯体局部受热过快,形成“热点”与“冷区”。通过定期校准热电偶位置及调整加热棒布局,能显著提升炉膛内的温度场均匀性,减少因局部过热引发的结构性损伤。
坯体含水率与干燥预处理
坯体在入窑前的含水率是决定素烧成败的关键变量。一般黏土质坯体在素烧前含水率应严格控制在3%-5%之间,若含水率超过5%,高温下水分瞬间汽化产生的体积膨胀可达10倍以上,足以撑破坯体结构。干燥过程并非简单的自然晾干,而是需要经历阴干、风干等阶段,确保坯体内外干燥均匀。对于厚壁器皿或雕塑作品,建议采用分层干燥法,先暴露表面水分,再逐步向内渗透,避免表面结壳导致内部水分滞留。
环境湿度对干燥效果有着显著影响。在相对湿度高于70%的环境中,坯体干燥所需时间成倍增加,且容易因干燥不均产生隐性裂纹。建议在干燥室配备除湿机或保持良好通风,确保空气流通带走湿气。此外,坯体堆叠干燥时需预留足够间隙,避免接触面因长期潮湿形成“水斑”,这些局部高湿区域在烧制时极易成为开裂的源头。检查坯体时,可用手指轻敲,声音清脆表明干燥适度,声音沉闷则提示内部仍含有较多水分,需继续延长干燥时间。
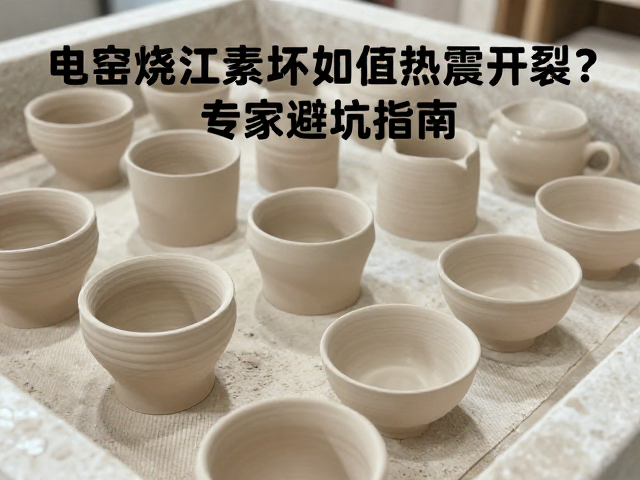
装载技巧与热应力分散
电窑内的装载方式直接影响热传导效率与应力分布。坯体之间必须保留至少2-3厘米的间隙,以确保热空气能充分包裹每个坯体,实现均匀受热。对于形状不规则或厚度差异大的作品,应避免将厚壁部分直接紧贴薄壁部分或窑具,这种接触点会形成热桥,导致局部温度骤升或散热不均,引发开裂。建议使用专用的窑具如烧钵、支柱或耐火棉垫,将坯体架空放置,减少接触面积,降低因接触点应力集中导致的破损风险。
装载顺序与密度也需经过精心计算。重型坯体应置于窑炉底部或靠近加热元件但不过热区,轻型坯体置于上部。避免在窑炉中心区域堆积过多坯体,以免阻碍热气流循环,造成中心区域升温滞后,形成巨大的内外温差。对于大型窑炉,可采用分区装载策略,确保每个加热区的热负荷均衡。此外,坯体摆放时应避开窑门正前方或加热元件直射点,这些区域温度波动较大,容易因温度冲击导致坯体开裂。
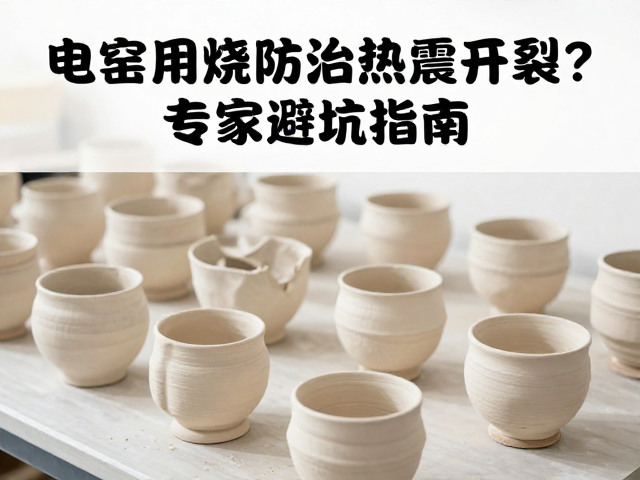
冷却阶段的热震防护
素烧结束后的冷却过程同样充满风险,快速降温会导致坯体表面与内部收缩速率不一致,产生巨大的收缩应力。在800℃至室温的冷却阶段,应完全关闭窑炉风扇或通风口,利用窑体自身的保温性能进行自然缓慢冷却。若使用强制风冷,降温速率不得超过50℃/小时,以防止热震。对于薄壁或精细工艺品,甚至需要在400℃左右时停止排热,让窑内温度自然回落至100℃以下再开启通风,确保坯体结构稳定。
冷却过程中需密切关注窑内声音,若听到清脆的爆裂声,通常意味着坯体已发生开裂或变形,应立即停止排热,让窑炉自然冷却至安全温度后再进行检查。部分高温黏土在冷却至200℃左右时会发生二次晶型转变,释放微量应力,此阶段同样不宜快速降温。建立规范的冷却曲线记录,对比不同批次、不同泥料的冷却表现,有助于优化参数设置,逐步形成适合自身材料与窑具特征的稳定工艺体系。