缩釉现象的成因解析与坯体匹配逻辑
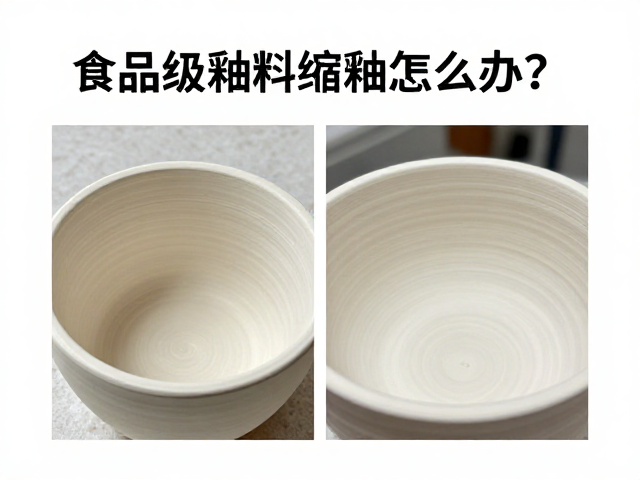
缩釉是陶瓷烧制过程中釉层无法均匀覆盖坯体表面,形成露底、针孔或鱼鳞状缺陷的常见工艺问题。其核心机理在于釉浆与坯体之间的附着力不足,导致熔融态釉料在高温下发生收缩或剥离。这种现象通常由坯体吸水率过高、釉料配方中氧化锌或氧化铝含量失衡,以及烧成曲线中升温速率过快引发的气体逸出不畅所共同作用所致。在实际生产环境中,若坯体干燥不彻底,残留水分在烧成初期迅速汽化,会直接破坏釉层的连续性,造成局部缩釉。
解决缩釉问题需从原料匹配与坯釉结合力入手进行系统性排查。坯体的吸水率需控制在合理区间,过高的吸水率会像海绵一样吸走釉浆中的水分,导致釉层过早失水干燥,降低流动性与附着力。同时,釉料中的助熔剂比例需经过精确计算,过量的低熔点物质会导致釉料在达到最佳流动温度前过度收缩。此外,坯体表面的清洁度至关重要,脱模剂残留、粉尘堆积或修坯时的油污,都会在釉坯界面形成隔离层,阻碍釉料与坯体的化学结合,进而诱发缩釉缺陷。
浸釉工艺的标准化操作规范
浸釉工艺的成功依赖于釉浆性能的稳定性与操作手法的一致性。釉浆的比重需严格控制在既定范围内,过稀会导致釉层过薄,无法覆盖坯体细微孔隙;过稠则易造成积釉,在烧成过程中因厚度不均引发应力集中。搅拌过程必须充分且均匀,确保釉料中各组分分散,避免沉淀导致的成分不均。浸釉时,坯体浸入釉浆的深度、停留时间以及取出速度需保持恒定,任何细微的手动误差都可能影响釉层的均匀度,进而增加缩釉风险。
取出坯体后的沥釉环节同样关键,需确保多余釉浆自然流下,避免在底部形成过厚的釉堆。沥釉过程中,坯体应保持静止或匀速移动,防止气流扰动导致釉面波纹。环境温湿度会影响釉浆的干燥速度,高温干燥环境下,釉层表面可能迅速结皮,阻碍内部水分排出,导致烧成时产生缺陷。因此,浸釉车间需保持适宜的温湿度控制,并定期检测釉浆的黏度和细度,确保每一批次釉浆的性能稳定,为后续烧成提供良好的基础。
烧成曲线的优化与温度控制策略
烧成制度是决定釉面质量的关键变量,尤其是升温阶段的温度曲线需精心设计。在坯釉结合的关键温度区间,升温速率应适当减缓,使坯体中的有机物和水分充分分解并排出,避免气体爆发式逸出破坏釉层。对于易缩釉的釉料配方,建议在低温阶段设置更长的保温时间,促进坯釉界面反应的充分进行,增强结合力。同时,最高温度的控制需精准,温度过高可能导致釉料过度熔融流动,引发流釉或缩釉;温度过低则釉料未完全熔融,表面粗糙且附着力差。
冷却阶段的速率也会影响釉面的最终状态。快速冷却可能导致釉层内部应力来不及释放,形成微裂纹或缩釉缺陷。因此,在釉料熔点附近的高温段,冷却速率需平稳过渡,避免热震冲击。此外,窑炉内的气氛控制不可忽视,氧化气氛与还原气氛对釉料中金属氧化物的呈色和熔融行为影响显著。需根据釉料配方特点,精确控制窑炉内的氧含量,确保釉料在最佳化学环境下熔融流动,减少因气氛波动导致的缩釉现象。
常见问题排查与现场解决方案
当缩釉现象发生时,需立即停止生产并进行系统性排查。首要步骤是检查坯体干燥情况,确保含水率符合工艺标准。若坯体干燥不均,需调整干燥设备参数,延长干燥时间或降低初始温度,确保坯体内部水分均匀排出。其次,检测釉浆比重和黏度,若发现异常,需重新调配釉浆,确保其符合工艺要求。同时,检查浸釉设备的稳定性,确保釉浆搅拌均匀,无沉淀现象。
若排查发现坯体表面存在污染,需加强清洗工序,确保坯体表面无油污、粉尘或脱模剂残留。对于因釉料配方导致的缩釉,需调整釉料成分,适当增加氧化铝含量以提高釉层粘度,或调整助熔剂比例以改善熔融性能。若问题持续存在,需进行小批量试烧,观察不同烧成曲线下的釉面变化,逐步优化烧成制度。通过建立详细的生产数据记录,分析缩釉发生的具体环节,形成可追溯的解决方案,逐步提升产品合格率。