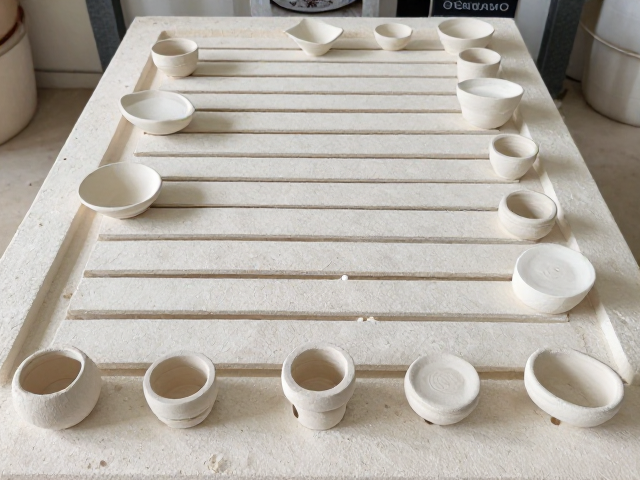
垫烧间距与堆叠逻辑
小件瓷器在气窑氧化烧过程中,因体积小巧且数量众多,若直接堆叠极易因受热不均或气体流动受阻导致粘连或开裂。核心在于建立严密的“等距隔离”体系,通常建议使用同材质、同收缩率的耐火棉或定制氧化铝垫板作为隔离介质。垫烧点的接触面积需控制在最小化范围,一般建议单点接触面积不超过0.5平方厘米,以减少局部应力集中。对于口径较小的杯盏类器物,严禁口沿与器底直接接触堆叠,必须采用“口对口”或“底对底”的悬浮式摆放,并在接触点预留至少2-3毫米的热胀冷缩间隙。
堆叠形态需严格遵循力学平衡原则,呈金字塔形或层叠式排列,每层高度建议控制在10-15厘米以内,避免过高导致底层器物承受过大的垂直压力,从而在升温初期产生隐性裂纹。气窑内的热风循环会形成对流,过于密集的摆放会阻断热风路径,造成窑内温差,进而引发炸裂。实际操作中,需根据窑具层的承重极限计算摆放密度,确保每层货物之间留有充足的空隙,使高温气体能均匀包裹每一件器物表面,避免局部过热或受热滞后引发的热震现象。
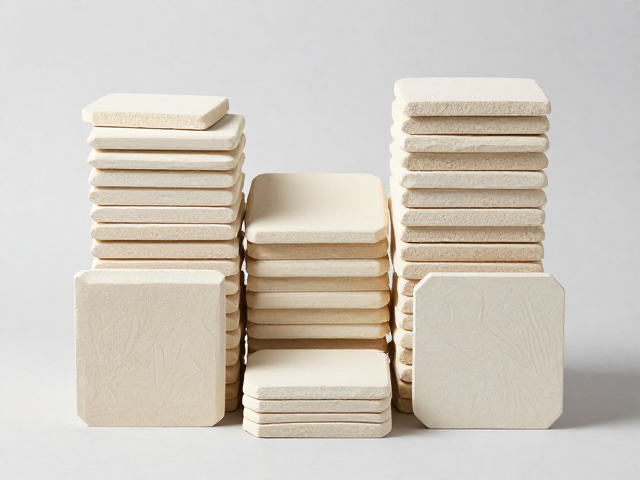
匣钵运用与气体隔离
面对高难度或易粘窑的小件产品,使用专用匣钵进行隔离烧制是提升成品率的关键手段。匣钵内部空间应略大于器物尺寸,但不可过大,以免器物在窑内发生位移或倾倒。在氧化烧阶段,需特别注意匣钵内的氧气含量,若烧制对氧化环境要求极高的釉色,需确保匣钵盖合严密但保留微弱的透气孔,或通过控制窑炉气氛阀,维持窑内充足的氧化气氛,防止因缺氧导致釉面发黑或釉色不均。匣钵底部需铺设薄层耐火砂或碎瓷片,既可作为缓冲层吸收震动,又能防止匣钵与窑具层直接接触产生的硬点应力。
匣钵的码放同样需要讲究技巧,层与层之间的匣钵不可完全重叠对齐,建议采用错位码放,以分散窑车受力,同时利于热气流的层间穿透。对于极易粘连的小件,可在匣钵内部器物的非关键部位涂抹极少量的氧化铝粉或专用防粘剂,但需严格控制用量,避免粉末脱落污染釉面或影响烧成后的清洁。此外,匣钵在入窑前必须经过彻底干燥,含水率需低于0.5%,防止高温下水分急剧蒸发产生蒸汽压力,导致匣钵开裂或内部器物崩损。
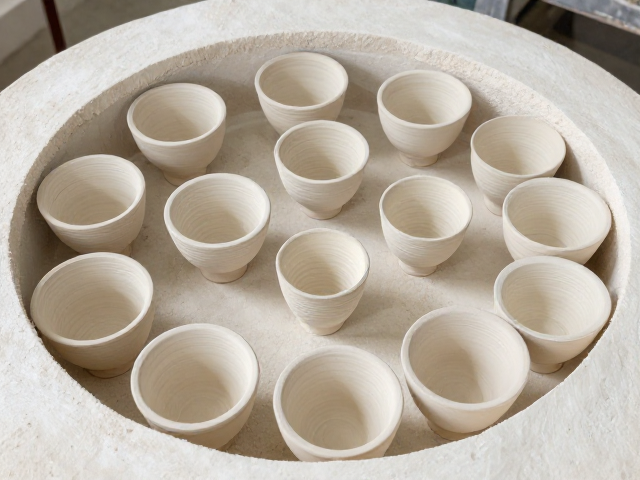
升温曲线与应力释放
小件瓷器因壁厚通常较薄,对温度变化的敏感度远高于大件器物,因此在升温曲线的设定上需设置更为平缓的保温阶段。在100℃至300℃区间,必须设置充分的脱水排气保温段,时间建议不少于30-60分钟,确保坯体内部水分完全排出,避免水分急剧气化导致坯体开裂。在200℃-400℃的石英晶型转化期,升温速率应降至最低,允许坯体内部应力缓慢释放,这是防止小件器物在烧成初期发生结构性破裂的关键环节。
进入高温阶段后,虽需快速通过致密化区间,但对于薄壁小件,建议在1000℃左右设置一个短暂的等温保温,时长约15-20分钟,使坯体各部位温度趋于一致,消除因厚度差异造成的温差应力。冷却阶段同样重要,小件器物因散热快,若降温过快极易产生冷震裂纹。在600℃至室温区间,应减缓自然冷却速度,或通过窑炉控制程序进行等温缓冷,确保釉面与坯体的收缩率同步,避免因收缩不一致导致釉裂或剥落。
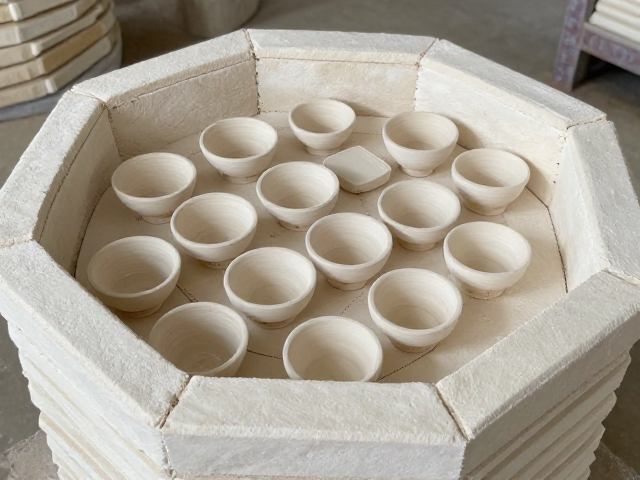
窑位选择与环境控制
气窑内的温度场分布并非绝对均匀,通常火膛附近温度较高,远端温度相对较低,且存在明显的温度梯度。小件集中摆放时,应避免将易粘窑或对温度敏感的产品放置在窑炉中心高温区或火口直冲区域。建议将小件产品主要布置在窑炉的中上部或温度相对稳定的区域,利用热空气上升的原理,使该区域温度分布更为均匀。若窑炉具备多温区控制功能,应针对小件摆放区域设置独立的温度补偿参数,确保该区域实际温度与设定温度高度吻合。
窑内环境的清洁度直接影响小件产品的表面质量。入窑前需彻底清理窑具层上的积碳、釉滴和杂质,防止高温熔融物滴落粘连小件器物。同时,需检查窑炉密封性,确保无漏气现象,稳定的窑压环境有助于维持氧化气氛的稳定性,防止因负压吸入冷空气导致局部温度骤降,引发炸裂。对于批量生产的小件,建议定期进行窑炉热工制度测试,绘制窑内温度分布图,根据实测数据动态调整摆放位置和烧成曲线,通过数据反馈优化工艺,实现成品率的持续提升。