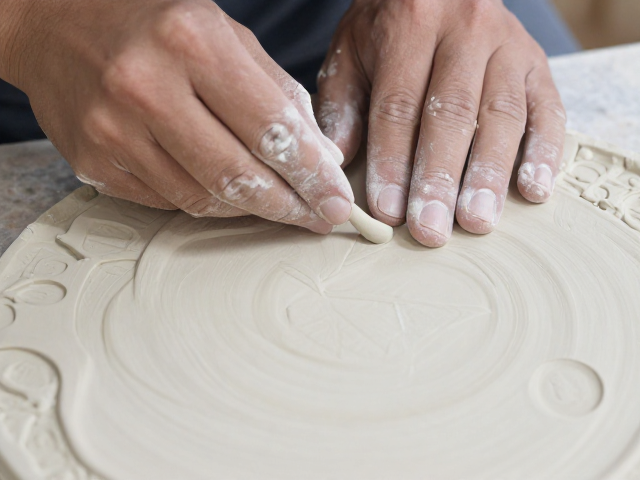
模具清洁与表面去污
陶泥印花模具在使用周期中容易残留细微泥屑或脱模剂痕迹,这些附着物若未经彻底清除,会在坯体表面形成肉眼难以察觉的微小凸起或斑驳,直接导致上釉后釉面出现针孔、缩釉或光泽不均的现象。清洁工作需在模具干燥状态下进行,使用柔软的毛刷或压缩空气清理模具凹槽内的积尘,避免使用硬质工具刮擦模具表面,以防破坏模具原有的精细纹理结构。
对于顽固污渍或油性残留,可采用温和的溶剂进行局部擦拭,随后务必等待溶剂完全挥发,确保模具表面处于绝对干燥状态。部分高精度模具在长期使用后,纹理边缘可能出现轻微磨损或粘连,此时需定期检查模具的完整性,及时清理模具与泥板接触面的杂质,保证印花图案边缘清晰锐利,为后续工序提供平整、洁净的基底。
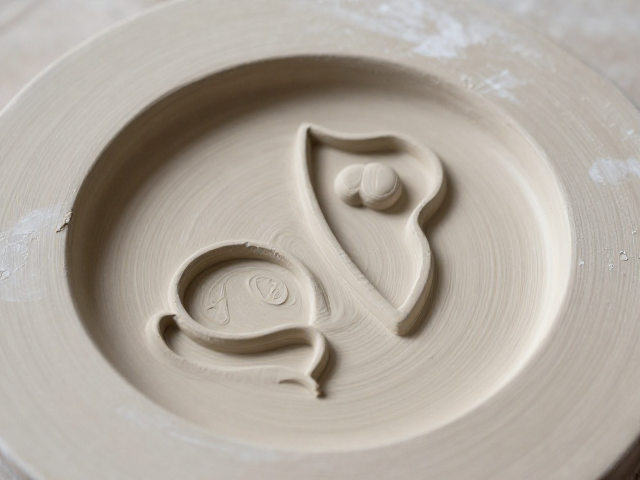
坯体修整与应力释放
印花成型后的坯体表面往往存在因模具挤压产生的局部应力集中,这种内应力在干燥和烧成过程中可能导致坯体变形或釉面开裂,因此上釉前的坯体修整至关重要。使用柔软的海绵或专用修整工具,轻轻抚平印花部位的泥面,去除因脱模产生的毛边或不规则起伏,确保坯体表面平整度符合上釉要求。
坯体在干燥过程中需保持环境湿度稳定,避免快速失水导致坯体内部产生裂纹或变形,影响印花图案的完整性。在坯体达到半干状态(皮革硬度)时,再次检查印花图案的清晰度,若发现图案模糊或粘连,需小心修补,确保图案线条流畅自然。此阶段的精细处理能显著提升陶瓷成品的视觉层次感,使印花纹理在釉层下呈现出更丰富的立体效果。
施釉工艺与釉料匹配
釉料的粘度与流动性直接影响印花图案的从属表现,过稀的釉料可能导致图案边缘模糊,过稠则易造成釉层堆积,掩盖模具纹理的细节。需根据釉料的化学组成和烧成温度,精确计算施釉次数与厚度,通常采用浸釉或淋釉方式,控制釉层厚度在0.5-1.5毫米之间,以确保釉面均匀覆盖且不透底。
施釉过程中需保持坯体清洁,避免手部或工具接触釉面造成污染,导致烧成后出现黑点或瑕疵。对于复杂印花图案,可采用多次薄施的方法,每施一次釉后稍作晾干,检查釉面均匀度,必要时进行局部修补,确保釉层与印花纹理完美融合。釉料中的着色剂与模具纹理的相互作用,决定了最终成品的色彩层次与质感表现,需通过实验确定最佳釉料配方与施釉参数。
干燥控制与烧成观察
施釉后的坯体需置于无尘、通风良好的环境中自然干燥,避免阳光直射或强风直吹导致釉面开裂或变形。干燥过程中需监控环境温湿度,确保釉层均匀失水,防止因干燥不均导致釉面起泡或剥落。干燥至坯体完全脱水后,方可进行素烧,素烧温度需根据釉料特性设定,确保釉料在烧成过程中能充分熔融并与坯体结合。
烧成过程中需密切观察窑内温度变化,确保釉料在最佳温度区间内熔融流动,使印花纹理清晰呈现。冷却阶段需控制降温速率,避免急冷导致釉面开裂或坯体变形。成品出窑后,需仔细检查釉面光泽度、色彩均匀性及印花图案的清晰度,记录烧成参数,为后续生产提供数据支持,不断优化工艺,提升陶瓷成品的整体质感与艺术表现力。