釉料基础组成与固含量控制
施釉笔使用的釉料并非简单的粉末加水,其核心在于固含量与流变特性的平衡。工业上常用的硅酸锆或高岭土基釉料,其固体颗粒直径通常分布在1至50微米之间,过细的颗粒容易堵塞笔尖微孔,过粗则导致釉面粗糙。调配时需严格控制固含量,一般建议范围在35%至45%之间,这一区间能确保釉料在毛细作用下顺利吸入笔管,同时避免因水分过多导致坯体吸水过快而产生裂纹。
浓度过高会导致釉层过厚,干燥后易出现剥落或针孔,而浓度过低则覆盖力不足,影响装饰效果。实际操作中,需使用标准粘度杯(如福特杯)进行测量,对于常规陶瓷施釉笔,粘度值通常维持在20-35秒之间较为适宜。这一数据会随环境温度和湿度波动,因此在不同季节需定期校准,确保每次调配的釉料物理性质稳定,这是实现均匀施釉的物理基础。
分散剂与粘结剂的协同作用
为了提升釉料的稳定性,必须引入合适的分散剂,如硅酸钠或聚丙烯酸钠,其添加比例通常控制在0.1%至0.5%之间。分散剂能吸附在釉料颗粒表面,通过静电斥力防止颗粒团聚,从而保持釉浆的均匀悬浮状态。若分散剂过量,会导致釉料粘度急剧下降,流动性过大,造成施釉时流挂;若不足,则颗粒沉降快,笔尖出料不均,直接影响最终产品的耐腐蚀性能。
粘结剂的选择同样至关重要,羧甲基纤维素钠(CMC)或甲基纤维素(MC)是常见的选择,添加量通常在0.05%至0.2%之间。粘结剂能在釉层干燥过程中形成临时网状结构,增强釉层与坯体的附着力,防止干燥开裂。在追求耐腐蚀性时,粘结剂的成膜完整性会影响釉层致密性,过量的粘结剂可能在烧成过程中产生气泡或空洞,削弱釉层的保护功能,因此需通过小样测试确定最佳配比。
烧成工艺对耐腐蚀性的影响
釉层的耐腐蚀性不仅取决于化学组成,更与烧成过程中的熔融状态密切相关。对于含锆釉料,烧成温度通常控制在1200℃至1250℃之间,高温下釉料充分熔融,形成连续的玻璃相网络,有效封闭孔隙。若温度过低,釉面未完全玻化,残留的微孔会成为腐蚀介质侵入的通道,显著降低耐酸碱性能;若温度过高,釉料过度流动可能导致失蜡或变形,同样影响防护效果。
保温时间也是关键变量,一般建议保温10至20分钟,以确保釉料内部气泡排出和结构均化。快速冷却有助于保留釉层的高硬度,但过快的冷却可能因热应力导致微裂纹,降低耐腐蚀性。因此,在烧成曲线设计中,需在高温段设置合理的升温速率,并在保温后采用阶梯式降温,以减少内应力,确保釉层致密无缺陷,从而最大化其化学稳定性。
施釉笔操作技巧与厚度管理
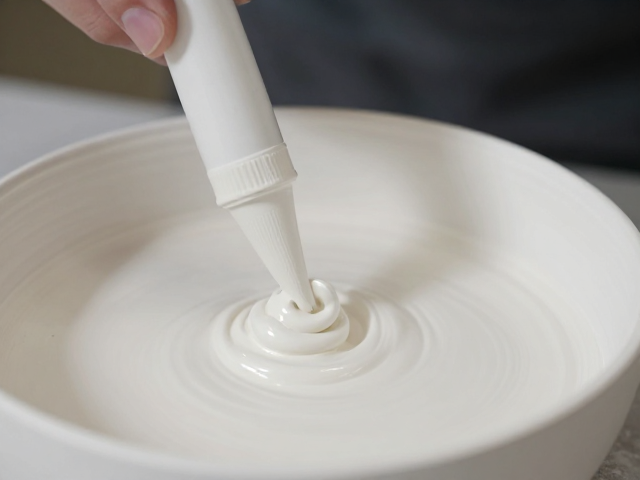
施釉笔的操作手法直接影响釉层的均匀度,进而影响耐腐蚀性能。施釉时需保持笔尖与坯体表面成30至45度角,以恒定速度移动,避免局部堆积或遗漏。笔尖压力需适中,过重可能导致釉料渗入坯体过深,造成釉层变薄;过轻则覆盖不均。对于复杂曲面,可采用多次薄涂的方式,每次施釉后静置片刻,待表层水分适度挥发后再进行下一层施釉,以构建致密的多层结构。
釉层厚度是决定耐腐蚀性的另一关键指标,一般建议控制在0.1至0.3毫米之间。过厚的釉层在烧成时易因收缩应力产生裂纹,过薄则无法提供足够的化学屏障。在实际操作中,可通过控制施釉次数和笔尖含釉量来调节厚度。对于高耐腐蚀需求的产品,可采用“薄涂多遍”的策略,每遍厚度控制在0.05毫米左右,经多次叠加后形成致密且应力分布均匀的釉层,显著提升其抗腐蚀能力。