干燥阶段的水分梯度控制
陶瓷坯体在入窑前的含水率若未降至安全阈值,高温下水分急剧汽化产生的膨胀应力会直接导致坯体炸裂。传统自然干燥难以控制坯体内部与表面的水分梯度,极易形成“外干内湿”的危险状态,特别是在湿度较高的梅雨季节或冬季供暖期,环境温湿度的剧烈波动会加剧这一风险。
建立严密的干燥监测机制是基础,需定期使用快速水分测定仪对坯体进行抽样检测,确保入窑含水率稳定控制在规定范围内,通常素烧前坯体含水率宜保持在3%-5%之间。同时,干燥室应配备温湿度自动记录仪,保持环境温度在20-25℃,相对湿度低于60%,避免强风直吹坯体表面,防止因表面收缩过快而产生结构性裂纹。
还原焰气氛的精准调控
还原焰的核心在于控制窑炉内的碳氢化合物不完全燃烧,通过降低氧含量使坯体中的氧化铁转化为黑色的氧化亚铁,从而呈现特定的釉色效果。若还原气氛过强,过量的碳粒子可能渗入釉面造成黑点或脏污;若还原不足,则无法达到预期的呈色效果,甚至因氧化反应不充分导致坯体结构疏松。
实际操作中,需通过观察火眼或窑顶火焰的颜色变化来判断还原程度,理想的还原焰应呈现明亮的橙黄色,火焰短促有力。建议配备氧含量分析仪,将窑内氧含量精确控制在1%-3%之间,并设置阶梯式升温曲线,在300℃-600℃区间缓慢升温以排除结晶水,随后在800℃-900℃区间逐步加强还原气氛,避免急剧变化导致的热震应力。
热震应力与升温曲线的匹配
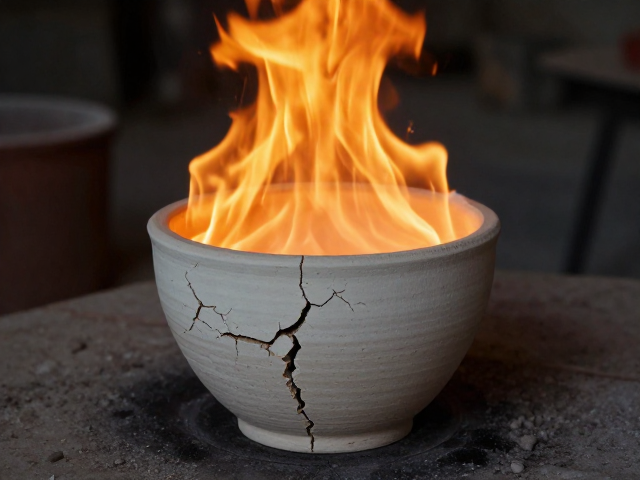
陶瓷在低温烧制阶段,石英晶型转变和结构水排出会伴随体积变化,若升温速率过快,坯体各部位受热不均,内部应力无法及时释放,极易在釉面形成细碎的“惊釉”或贯穿性裂纹。特别是在石英在573℃发生α-β型转变时,体积膨胀约0.8%,这是开裂的高发区。
针对此过程,需在500℃-600℃设置保温平台,保温时间根据坯体厚度调整,一般厚胎坯体需延长保温时间至1-2小时,确保热量充分渗透至坯体中心。同时,优化窑炉燃烧嘴的布局,确保窑内温度场均匀,避免局部过热或过冷。对于大件或异形坯体,应适当降低升温速率,采用“慢升-保温-快升”的策略,平衡热应力与烧成效率。
釉料配方与坯体收缩率的协同
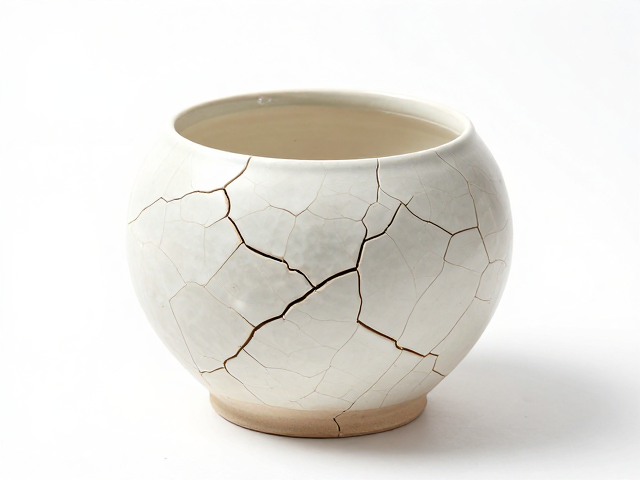
釉料的热膨胀系数必须与坯体相匹配,若釉层热膨胀系数大于坯体,冷却过程中釉层受拉应力易产生龟裂;若小于坯体,则釉层受压应力易发生剥落或缩釉。低温烧制时,釉料的熔融流动性较差,对坯釉界面的结合力要求更高,任何微小的不匹配都可能放大为宏观缺陷。
在配方设计中,需定期检测釉料的热膨胀系数,确保其数值略低于坯体热膨胀系数,一般差异控制在0.5×10^-6/℃以内。同时,关注釉浆的细度与比重,釉浆细度需达到规定筛网通过率,比重控制在1.4-1.5g/cm³之间,以保证釉层均匀覆盖。施釉后需检查釉面厚度,过厚易流釉开裂,过薄则遮盖力不足,通常釉层厚度控制在0.3-0.5mm为宜。
窑炉密封性与废气排放管理
窑炉的密封性能直接影响气氛的稳定性和温度分布,若窑门、闸板或观察孔密封不严,冷空气吸入会导致局部温度骤降,破坏还原气氛,甚至引起坯体急冷开裂。此外,废气排放不畅会导致窑内压力异常,影响火焰流向,造成受热不均。
需定期检查窑炉耐火材料的完整性,及时修补裂缝和脱落部位,确保窑体气密性。优化排烟系统,保持烟道畅通,避免积碳堵塞影响抽力。在烧成过程中,实时监控窑内压力,保持微正压状态,防止冷空气倒灌。对于大型窑炉,建议安装压力传感器和自动调节阀,实现压力与燃烧量的联动控制,确保烧成过程的稳定性。