青釉结晶形成的化学基础与釉料配方逻辑
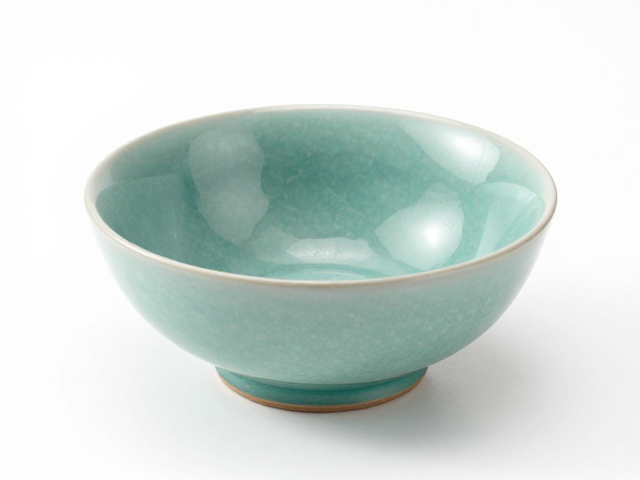
青釉中的结晶现象并非偶然,而是釉料中金属氧化物在高温下析出晶体并定向生长的结果。以铁元素为主的青釉,其结晶形态主要取决于釉层中Fe2O3的含量以及助熔剂的比例。传统配方中,高岭土提供氧化铝骨架,长石引入碱金属作为助熔剂,而铁矿石或含铁黏土则是铁源的来源。当釉料中铁含量控制在2%至5%之间时,更容易形成肉眼可见的片状或星点状结晶。若铁含量过低,釉面仅呈均匀青色而无结晶;若过高,则易导致釉面发黑或流淌失控。
釉料的细度与混合均匀度直接影响结晶的均匀性。原料需经过精细研磨,通常要求过100-120目筛,以确保熔融过程中成分分布一致。在实际操作中,釉浆的比重需稳定在1.45-1.50 g/cm³之间,过稀会导致釉层过薄,结晶空间不足;过稠则易产生积釉,造成局部成分不均。釉料中还可适量添加二氧化钛或氧化锌,它们能作为结晶核促进晶体生长,但需严格控制添加量,以免破坏青釉特有的温润质感。
素坯吸水率与施釉厚度的精准计算
素坯的吸水率是决定釉层厚度的关键前置变量。不同泥料配方(如高铝质瓷土与普通高硅质瓷土)的吸水率差异较大,通常控制在8%-12%之间为宜。施釉前需精确测量坯体重量,结合目标釉层厚度计算釉浆消耗量。经验公式为:釉层厚度(mm)≈(干釉重×釉料密度)/(坯体表面积×坯体密度)。在实际操作中,可采用“蘸釉法”或“淋釉法”,通过控制坯体在釉浆中的停留时间来微调厚度。对于厚胎器物,釉层厚度建议保持在0.5-0.8mm,以容纳结晶生长所需的物质迁移空间。
釉层过薄会导致铁离子浓度不足,难以形成明显的结晶斑点,釉面呈现平淡的浅青色;釉层过厚则会在高温下发生严重流淌,导致器物底部粘匣或釉层开裂。对于立件器物,需特别注意肩部与底部的釉层差异,通常肩部施釉要薄,底部可稍厚,以平衡受热与熔融状态。施釉后需静置干燥,确保坯体完全脱水,避免入窑后因水分急剧蒸发导致釉面起泡或剥落。干燥过程应避免阳光直射或强风,防止因干燥不均产生隐性裂纹。
升温曲线对结晶生长的关键影响
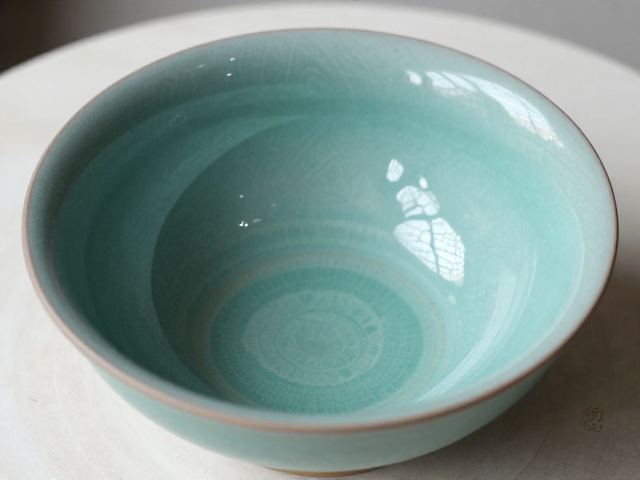
结晶釉的烧成核心在于温度制度的精确控制,特别是保温阶段的设置。在氧化气氛下,釉料中的铁元素以Fe2O3形式存在,需先升至1200℃左右使釉料完全熔融,形成液态玻璃相。随后,升温至1250-1280℃的关键区间时,需进行保温处理,保温时间通常为10-20分钟。这一阶段是晶体析出的黄金期,高温熔体中的铁原子开始聚集并形成晶核,保温时间的长短直接决定结晶的大小与密度。时间过短,晶体生长不充分;时间过长,晶体可能过度长大或重熔消失。
降温阶段同样会影响结晶的最终形态。快速降温有助于保留细小的晶体结构,而缓慢降温则可能促使晶体进一步生长或发生相变。在实际窑炉操作中,需根据窑炉类型(电窑、气窑、柴窑)的热惯性调整升温速率。电窑升温平稳,易于控制,适合新手掌握结晶规律;气窑需精确控制氧气供应,维持弱氧化气氛,避免铁元素过度还原导致釉色发黑。烧成结束后,自然冷却至600℃以下方可开窑,防止因热震导致釉面开裂或结晶脱落。
窑位选择与环境气氛的微观调控
窑炉内的温度场分布并不均匀,窑位的选择对结晶效果具有显著影响。通常,窑炉中心区域温度较高且稳定,适合需要充分熔融和晶体生长的厚釉器物;窑炉边缘或靠近火门区域温度波动较大,易形成独特的随机结晶纹理。在装窑时,需根据器物的大小和釉层厚度合理安排位置,避免将厚釉器物放置在温度过高的热点区,以防流淌失控。同时,需定期校准窑炉热电偶,确保温度显示的准确性,消除因设备误差导致的烧成失败。
气氛控制是青釉结晶的另一大变量。铁元素在氧化气氛中呈黄色或褐色,在还原气氛中呈青色或绿色。青釉结晶通常需在弱氧化气氛下烧成,以保留铁元素的呈色特性并促进结晶。若窑内氧气供应不足,局部形成还原气氛,可能导致釉面发青发黑,掩盖结晶纹理。在实际操作中,可通过调节助燃空气与燃料的比例,或使用闸板控制窑内气流,维持稳定的弱氧化环境。对于大型窑炉,还需考虑排烟系统的效率,确保废气顺利排出,避免废气滞留影响釉面质量。