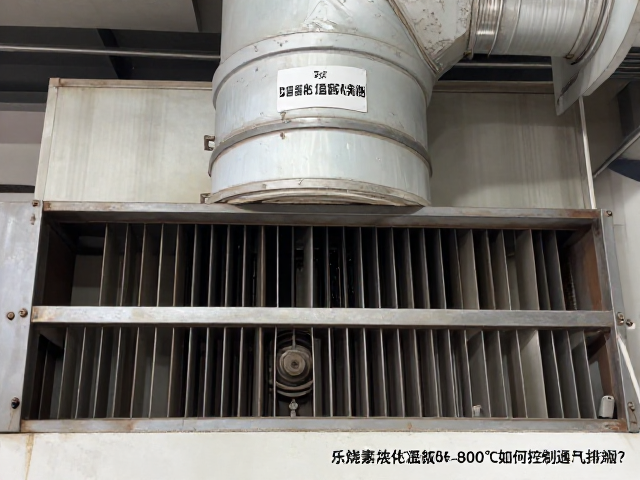
乐烧素烧阶段的热工特性与通风逻辑
乐烧(Raku)素烧通常处于800-950℃区间,这一温度段主要完成坯体中有机物的氧化分解及残余水分的排除,同时为后续还原烧成奠定物理基础。在此阶段,陶瓷坯体尚未完全致密化,结构相对疏松,对窑内气氛的波动较为敏感。通风与排烟的核心目的并非单纯降温,而是通过精确控制氧气摄入量,加速碳氢化合物的燃烧,避免坯体表面因缺氧产生黑烟或碳迹,从而保持素烧后胎体的洁白与均匀。
窑炉内的气流组织直接影响热场的稳定性。若排烟不畅,燃烧产生的二氧化碳和水蒸气积聚,会导致窑内压力升高,迫使高温烟气倒灌或滞留,造成局部温度不均。对于800-950℃的素烧过程,过强的抽力可能导致热量快速流失,延长升温时间,增加能耗;而抽力不足则会导致废气排出不畅,影响坯体表面质量。因此,通风系统的设计需平衡“蓄热”与“换气”的双重需求,确保热工制度的平稳过渡。
排烟口与进气口的布局策略
排烟口的位置设置需遵循高温烟气自然上升的物理规律,通常设置在窑炉顶部最高出或靠近升温段的上方区域。在800-950℃的素烧初期,坯体释放的水分和挥发物较多,排烟口应具备一定的调节能力,以便应对初期大量水蒸气的排出。若排烟口过低,容易吸入未完全燃烧的冷风,导致窑内温度梯度紊乱;若位置过高,可能无法有效排出积聚在窑底的废气。实践中,常采用双排烟口设计,分别对应低温段和高温段,通过独立阀门控制不同区域的排风量,实现精细化调控。
进气口的设计则需与排烟形成合理的压差,引导气流自下而上或按特定路径流动,以覆盖更多坯体。在素烧阶段,空气应从窑门或专用进风口进入,经过预热后参与燃烧。进风口的大小和数量需根据窑炉容量和燃料类型进行调整。对于小型电窑或燃气窑,通常配备可调节的进风百叶窗或风机,以应对不同升温速率下的氧气需求。合理的进气路径能确保氧气充分到达燃烧区,促进有机物彻底氧化,减少黑斑产生的概率。
不同升温阶段的通风参数调控
在800℃以下的升温阶段,坯体中物理水和部分结晶水开始排出,同时有机杂质开始分解。此阶段通风量宜适中,保持窑内微正压或微负压状态,避免冷空气剧烈吸入导致坯体开裂。排烟阀门可设置为中等开度,确保水蒸气顺利排出,同时保留部分热量以维持升温效率。若发现坯体表面出现白色斑点或气泡,可能提示排气不畅或升温过快,需适当增加排烟或降低升温速率。
进入800-950℃区间,有机物分解加剧,燃烧反应更为剧烈,需增加氧气供应以维持完全燃烧。此时可适当加大进风量,并相应调整排烟口开度,以排出燃烧产生的大量气体产物。若使用燃气窑,需密切观察火焰状态,火焰应呈清晰的蓝色或橙色,若发黄或飘忽,提示缺氧,需增加进气;若火焰短促有力且窑内明亮,说明通风比例适宜。此阶段的温度控制需平稳,避免通风突变导致温度波动,影响素烧质量。
通风系统故障排查与日常维护
通风不畅常表现为窑内温度上升缓慢、坯体表面发黑或出现烟熏痕迹。排查时需检查排烟管道是否堵塞,积碳或陶瓷粉尘堆积会显著降低排烟效率。对于长期使用的小型窑炉,建议定期清理排烟口及管道,确保气流畅通。同时,检查排烟阀门的密封性,若阀门漏风,会导致窑内压力失衡,影响温度均匀性。对于电动排烟阀,需定期校准开度反馈,确保实际开度与设定值一致。
进气系统的问题同样会影响素烧效果。进风口滤网堵塞或风机叶片积尘会导致进风量不足,造成燃烧不充分。日常维护中,应定期清洁进风滤网和风机,检查风机运转是否平稳,有无异响或振动。若发现窑内温度均匀性下降,可能是进风分布不均所致,需调整进风口挡板角度,优化气流分布。此外,窑炉密封条的老化也会导致漏风,影响通风控制精度,应及时更换老化部件,保持窑体密闭性。