升温阶段的核心逻辑与斜率控制
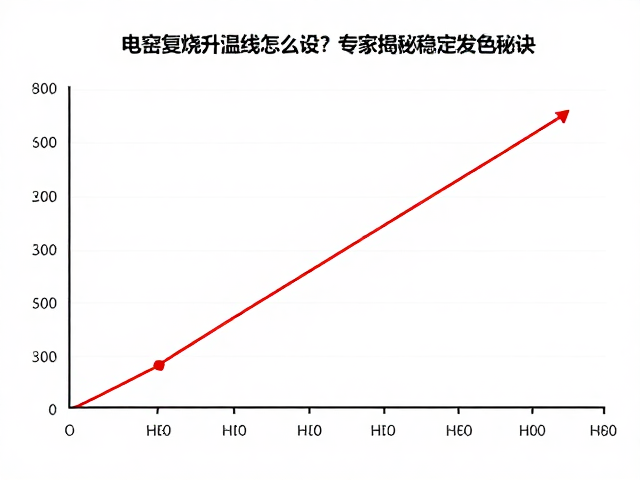
电窑复烧时的升温曲线设定,核心在于消除坯体内部残留应力并避免水分急剧汽化导致的炸裂风险。对于经过长期停用或刚完成维修的电窑,首次复烧或阶段性重启必须遵循“低温慢升”的原则。在室温至300摄氏度区间,升温速率应严格控制在20-50摄氏度/小时。这一阶段的主要目的是排出坯体吸附水及结晶水,若升温过快,水分迅速膨胀产生的内压极易导致坯体开裂。许多窑工在复烧初期因急于看到釉面效果,擅自提高升温速度,往往会导致第一批次出现大面积崩裂,这违背了陶瓷热工的基本物理规律。
进入300摄氏度至800摄氏度的中温段,坯体中的有机物开始氧化分解,碳酸盐分解以及石英晶型转变随之发生。此阶段升温速率可适当提升至80-150摄氏度/小时。需要注意的是,不同泥料配方对温度变化的敏感度不同,含铁量较高的泥料在600-700摄氏度附近会出现明显的氧化反应,此时需保持升温平稳,避免局部过热导致坯体变形。复烧时还需特别注意窑炉硅碳棒或电热丝的预热特性,新更换的电热元件在低温段电阻较大,需通过程序微调电压,防止因电流冲击造成元件损坏或升温不均。
高温发色关键期的等温与升降策略
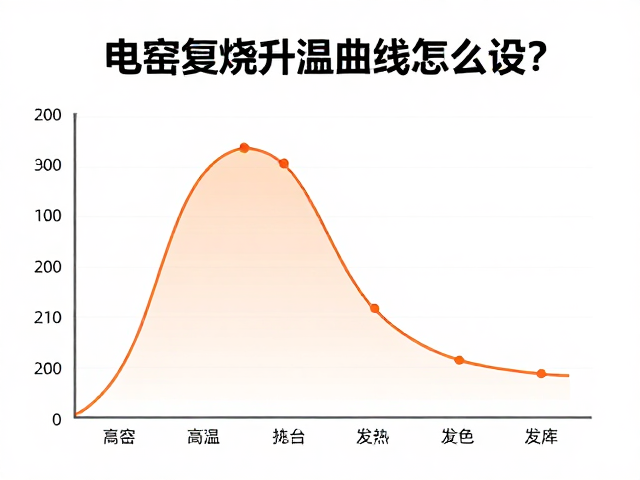
当温度达到800摄氏度以上,坯体逐渐致密化,釉料开始熔融,此时升温曲线直接决定了最终釉面的发色稳定性。在800摄氏度至1100摄氏度(具体温度视釉料熔点而定)区间,建议设置较为平缓的升温斜率,约50-80摄氏度/小时。这一过程是为了让釉料中的金属氧化物充分溶解于玻璃相中,若升温过快,釉面容易出现针孔、缩釉或发色不均。特别是对于铜红釉、铁红釉等对烧成气氛敏感的釉色,高温段的等温保温(驻窑)时间至关重要,通常需要在最高温度点附近设置30-60分钟的等温段,以平衡窑内温度场和气氛,确保发色纯正。
最高温度的设定与保温时间是复烧成功的关键变量。对于普通瓷器和高温釉,最高温度通常设定在1250-1300摄氏度之间,但具体数值需根据所用瓷土和釉料的物性数据确定。复烧时,切忌直接套用以往正常生产的高温参数,因为窑炉经过长时间停用,窑墙蓄热性能可能发生变化,需通过试烧小样来校准实际窑内温度与温控仪显示温度的偏差。在降温阶段,从最高温降至900摄氏度左右时,降温速率可适当加快,以利用余热节省能源,但需监控窑内温差,防止因冷却过快导致釉面产生惊裂或坯体结构受损。
温控仪参数校准与窑内气氛管理
电窑复烧前,必须对温控仪及热电偶进行基础校准。长期停用可能导致热电偶老化或氧化,造成测温偏差。建议使用标准高温计或已知熔点的金属样块,在800摄氏度、1000摄氏度、1200摄氏度三个节点进行多点校验,修正温控仪的补偿导线误差。若发现温差超过±5摄氏度,需重新校正K型或S型热电偶的冷端补偿参数。此外,复烧时需检查温控仪的PID参数,过高的比例带可能导致温度超调,造成釉面过火,而过低的积分时间则可能导致温度波动频繁,影响发色稳定性。
窑内气氛的管理在复烧升温过程中不容忽视,尤其是对于氧化釉和还原釉。在电窑烧制氧化釉时,需确保窑炉密封性良好,避免冷空气吸入导致局部降温或氧化不足。若烧制还原釉,需精确控制燃料与空气的比例,但在纯电窑中,气氛控制更多依赖于窑内碳源(如木屑、煤粉)的投放策略以及窑炉的排烟系统调节。复烧初期,建议先进行空窑烧制,观察窑内温度场的均匀性,通过调整排烟闸板开度,确保窑内各区域温差控制在10-20摄氏度以内。只有在温度场和气氛稳定的基础上,后续的釉料发色才能具备可重复性和稳定性。