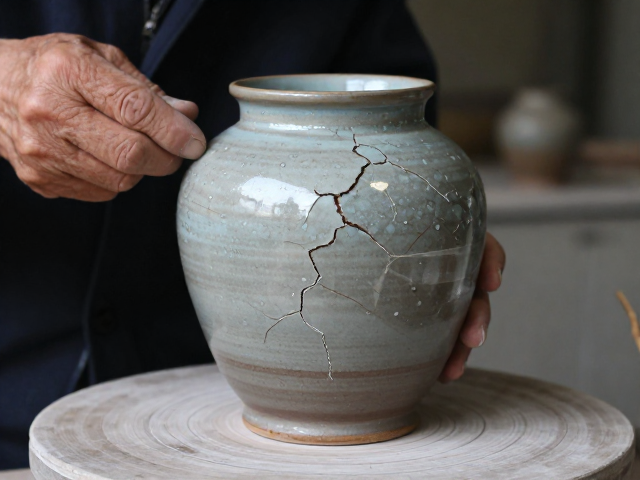
气窑柴烧自然灰釉开裂的核心症结
气窑与柴烧在烧成逻辑上存在本质差异,柴烧依赖落灰与火焰气氛自然成釉,而气窑通过精确控制气体流量与温度曲线模拟柴烧效果。许多创作者发现,气窑烧制的仿柴烧灰釉极易在冷却阶段或高温阶段产生细密裂纹,这通常源于釉料热膨胀系数与胎体未能匹配。当釉层在高温下熔融后,其内部结构处于高应力状态,若降温速率过快,釉层无法通过微观结构调整释放应力,便会直接崩裂。此外,坯釉结合层的缓冲能力不足也是关键诱因,过厚的釉层在收缩时产生的拉应力超过了结合层的承受极限,导致从胎体界面处剥离并延伸出裂纹。
自然灰釉的配方体系中,长石、石英与粘土的比例决定了釉的高温粘度与流动性。若石英含量过高,釉料硬度增加但韧性下降,在温度波动时更容易因刚性过大而开裂;反之,若助熔剂比例失衡,釉层过薄且流动性过大,则可能在窑内产生流淌堆积,导致局部应力集中。老匠人常强调“釉随火走”,在气窑中,火焰气氛的还原程度直接影响釉中铁、钛等呈色元素的价态变化,还原气氛下的灰釉往往比氧化气氛更脆,对冷却曲线的敏感度极高。因此,开裂并非单一因素所致,而是配方热工性能与烧成制度耦合后的结果。
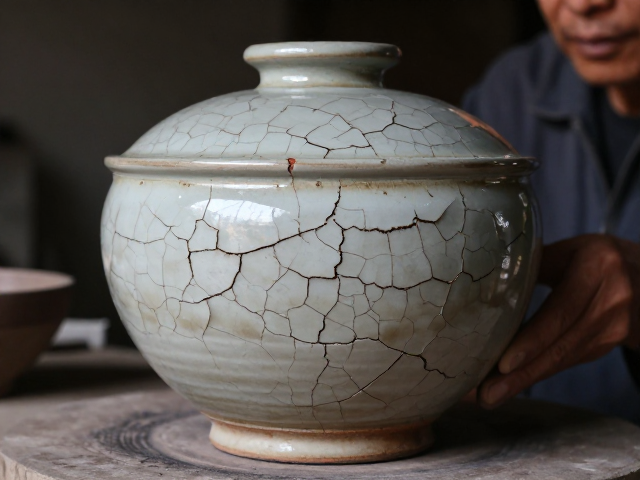
控温曲线对釉面应力释放的决定性作用
温度曲线的控制是避免开裂的技术核心,特别是在1200℃至1250℃的高温区间,升温速率必须保持平稳,避免急剧升温导致坯体与釉层受热不均。许多失败案例显示,快速升温会使釉料表面迅速熔融封闭,内部气体无法排出,形成气泡或应力集中点。在最高温保温阶段,需确保釉料充分玻化,但保温时间不宜过长,以免釉层过度流淌或胎体变形。更为关键的是降温阶段,从最高温降至1000℃左右的区间,降温速率应设置为缓慢阶梯式下降。这种“退火”过程允许釉层内部的玻璃相结构逐步重组,释放热应力。若在此阶段降温过快,釉层表面迅速硬化,而内部仍在收缩,巨大的剪切力会直接撕裂釉面。
冷却至600℃以下时,石英晶型转变带来的体积突变是另一大风险点。α-石英向β-石英的转变伴随着约0.8%的体积膨胀,若此时釉层尚未完全固化或胎体强度不足,极易引发贯穿性裂纹。老匠人常采用分段控温策略,在关键温度节点设置保温平台,让热量均匀渗透至坯体中心。同时,窑内温度的均匀性至关重要,气窑的燃烧室与窑室的热交换效率决定了各部位温差,温差过大会导致釉面收缩不一致,形成区域性开裂。通过热电偶实时监测窑内多点温度,并据此动态调整燃烧嘴开度,是维持热场稳定的必要手段。
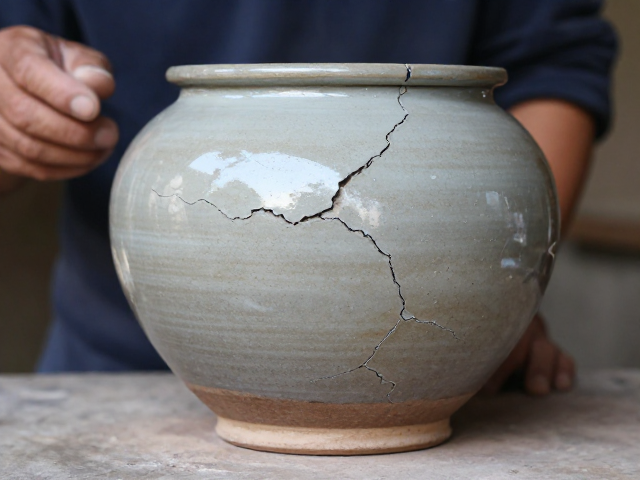
配方优化与坯釉匹配的科学调整
调整釉料配方需从降低热膨胀系数入手,适量引入氧化镁、氧化锌或硼砂等成分,可显著改善釉层的韧性,使其在受热或冷却时具有更好的形变能力。氧化镁能有效降低釉的粘度,提高高温流动性,同时增加釉层的弹性模量,减少因应力集中导致的开裂。然而,过量引入助熔剂可能导致釉面失光或产生针孔,因此需通过小样试烧确定最佳比例。此外,坯体的组成也需与釉料协同调整,若使用高铝坯体,其热膨胀系数相对较低,需搭配低膨胀釉料;若使用高钙坯体,则需提高釉料的钙含量以增强结合力。
胎釉匹配实验是验证配方可行性的必要步骤,通过制作不同厚度的釉片与坯体试片,观察其在烧成后的收缩率与膨胀系数差异。经验表明,釉料的热膨胀系数应略低于胎体,使釉层在冷却时处于微压应力状态,这种状态有助于抑制裂纹的产生。若发现釉层过厚导致开裂,可适当增加釉浆中的固体含量,或通过多次施釉形成薄而均匀的涂层。对于自然灰釉,铁红或氧化铁黑的比例需精确控制,铁含量过高会增加釉层的脆性,建议通过添加少量滑石或叶蜡石来平衡铁质带来的负面影响,确保釉面在呈现灰调的同时保持结构完整性。