还原焰中裂纹釉的微观生成机制
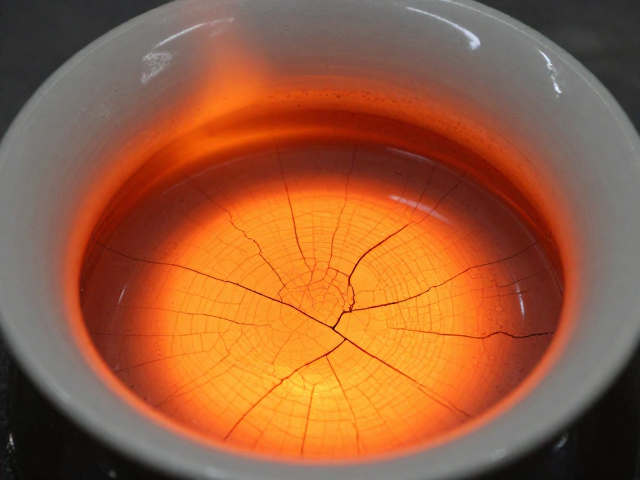
裂纹釉的形成并非偶然,而是釉层与胎体在冷却过程中因收缩率差异产生的应力释放结果。在还原焰环境下,釉料中的铁元素被还原为氧化亚铁(FeO),这种物质在高温下具有较低的粘度,能够更好地包裹气泡并影响釉面的光泽度。当窑炉温度降至临界点以下,釉层的收缩速度若快于胎体,内部便会积聚巨大的张力。一旦张力超过釉层的抗拉强度,微观层面的微小裂隙便会瞬间贯通,形成肉眼可见的冰裂纹或牛毛纹。这种物理现象要求窑工对冷却曲线有着极精准的把控,任何温度的骤变都可能导致裂纹过粗或完全闭合。
还原气氛的稳定性直接决定了裂纹的形态特征。不同于氧化焰下釉面常见的均匀致密,还原焰下的裂纹往往更具层次感和深邃感。这是因为还原环境会改变釉料中金属氧化物的呈色机理,铁元素在缺氧条件下呈现出青灰或青黑色,这种深沉的底色使得白色的裂纹线条如同冰面下的裂痕,视觉对比强烈。在实际操作中,窑内氧气含量的微小波动都会改变釉面的熔融状态,进而影响裂纹的疏密程度。因此,维持稳定的还原气氛是获得理想裂纹纹理的前提,这需要燃烧室与窑室压力的精密配合。
基础釉料配方与原料配比逻辑
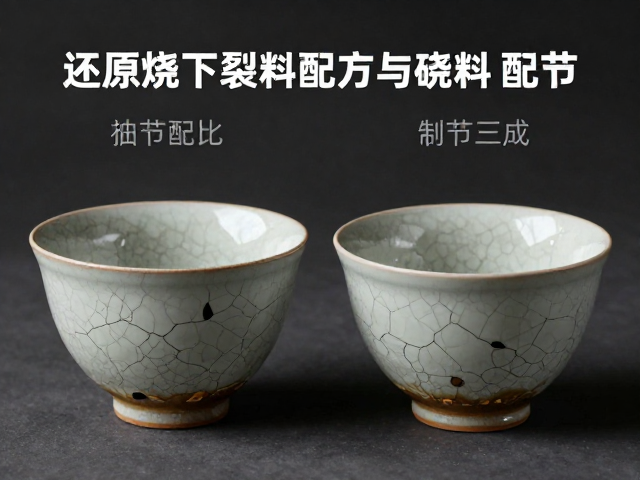
制作裂纹釉的基础配方通常以长石、石英和粘土为主要骨架,其中长石提供氧化铝和二氧化硅,石英增加硬度,而粘土则调节可塑性。为了引发裂纹,关键在于调整釉层的膨胀系数,使其略大于胎体。一种经典的配比参考为:长石40%,石英25%,高岭土20%,石灰石10%,以及少量滑石或镁砂用于改善釉面质感。这种配比并非绝对,需根据当地原料的化学成分进行微调。例如,若石英纯度较高,可适当增加长石比例以增强釉层的流动性,从而在冷却时更容易形成细密均匀的裂纹网络。
助熔剂的种类与比例对裂纹的粗细有着决定性影响。传统上常使用石灰石(碳酸钙)作为主要助熔剂,其高温分解产生的氧化钙能显著降低釉的熔点,促进釉面玻化。然而,过量的助熔剂会导致釉层过薄,裂纹可能变得稀疏且粗犷。若希望获得细如发丝的“鸡丝纹”,需适当降低助熔剂比例,增加石英含量,使釉层在冷却初期保持较高的粘度,从而抑制裂纹的过度扩展。此外,氧化铁作为着色剂,其添加量通常控制在1.5%至3%之间,过少则颜色浅淡,裂纹不显,过多则釉面发黑,掩盖裂纹纹理。
烧制过程中的温度曲线与气氛控制
烧制过程分为升温、保温和冷却三个阶段,其中冷却阶段的控温是裂纹生成的核心。在升温至1280℃左右时,釉料开始熔融,此时需保持弱还原气氛,使铁元素充分还原,釉面逐渐流平。随后温度升至1285℃-1290℃进行保温,此时釉料完全熔融,气泡排出,表面趋于平整。关键的转折点在于降温阶段,当温度降至1000℃以下,釉层开始固化,此时必须严格控制降温速率。若降温过快,应力释放剧烈,裂纹可能呈大块状破碎;若降温过慢,应力释放不充分,裂纹可能闭合或完全消失。
气氛控制贯穿整个烧制过程,尤其在高温段和冷却初期。在1200℃至1300℃区间,需维持较强的还原焰,通过调节煤气与空气的比例,降低窑内氧含量,使火焰呈现明亮的黄色或白色,避免火焰发暗或发红。进入冷却阶段后,随着温度降低,还原气氛需逐渐减弱,以防釉面出现烟熏或黑点。实际操作中,窑工需通过观察火孔排出的火焰颜色和亮度来判断气氛状态,同时结合热电偶读数,精确记录每一刻的温度变化。这种对火候的细微感知,是还原焰裂纹釉烧制技艺的核心所在。
釉层厚度与胎体适配性研究
釉层的厚度直接影响裂纹的形态和分布。过厚的釉层在冷却过程中产生的应力较大,容易形成粗大且深邃的裂纹,甚至可能导致釉层剥落;而过薄的釉层则可能因应力不足而无法形成明显裂纹,或裂纹细密如沙。一般来说,施釉厚度控制在0.5mm至1mm之间较为适宜,具体需根据釉料的粘度进行调整。施釉时,可采用浸釉或荡釉法,通过控制浸入时间和取出速度,获得均匀的釉层。对于大型器物,需特别注意釉层在底部的堆积情况,避免因釉层过厚导致开裂或变形。
胎体的收缩率与釉层的收缩率必须保持特定的匹配关系。若胎体收缩率大于釉层,冷却时胎体收缩更多,釉层会受到压应力,裂纹难以生成或呈闭合状态;若釉层收缩率大于胎体,釉层受到拉应力,裂纹易于生成。因此,在选择胎土时,需考虑其氧化铝含量和烧结温度,确保其收缩特性与釉料相匹配。对于某些特殊胎体,如含有较多石英的胎土,其冷却过程中石英晶型转变引起的体积变化可能影响裂纹生成,需通过调整釉料配方进行补偿。这种胎釉匹配的研究,是提升裂纹釉成品率的关键环节。
成品缺陷分析与工艺优化路径
在实际烧制过程中,裂纹釉常出现裂纹过粗、裂纹闭合、釉面气泡多等缺陷。裂纹过粗通常因釉层过厚或冷却过快所致,可通过减少施釉次数或减缓冷却速率进行优化。裂纹闭合则多因釉层过薄或冷却过慢,表现为釉面光滑无裂纹,此时可增加釉料中的石英比例或加快冷却初期的降温速度。釉面气泡多则可能与原料未充分研磨或烧成温度不足有关,需提高研磨细度,确保原料均匀混合,并适当提高烧成温度,使气泡充分排出。
除了上述常见问题,釉面发黄或发灰也是常见缺陷,这通常与还原气氛不稳定或原料中含有杂质有关。若还原气氛不足,铁元素未完全还原,釉面易发黄;若还原气氛过强或原料含硫,釉面可能发灰。优化此类缺陷需加强窑炉维护,确保燃烧系统稳定,同时严格筛选原料,去除铁、钛等杂质。此外,施釉前的坯体干燥程度也会影响最终效果,坯体含水率过高会导致釉层开裂或剥落,因此需确保坯体充分干燥,含水率控制在5%以下。通过系统分析缺陷成因并调整工艺参数,可有效提升裂纹釉的品质和稳定性。