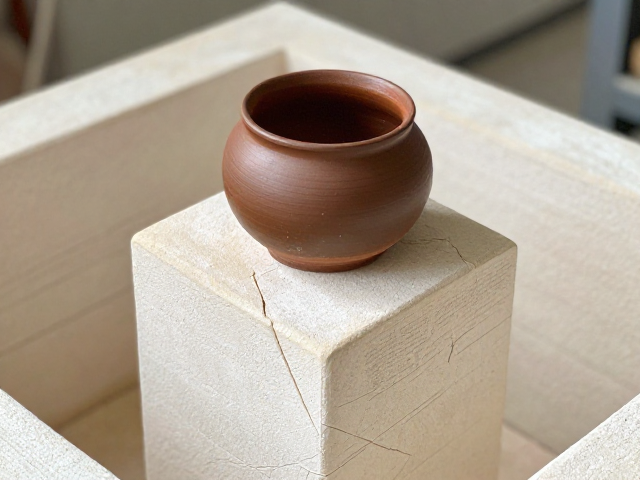
素烧与高温烧的核心差异解析
素烧与高温烧是陶瓷制作中两个截然不同的热处理阶段,其物理机制和最终呈现的器物状态有着本质的区别。素烧通常指在相对较低的温度区间(一般在600℃至900℃之间)对经过精细修整的坯体进行的首次烧制,这一过程的核心目的在于去除坯体内的结晶水、有机物质以及挥发性成分,使坯体具备足够的机械强度,以便后续进行施釉或彩绘作业。此时的坯体虽然已经定型,但内部结构依然疏松多孔,吸水率较高,并未形成严密的玻璃相结构,因此质地较为脆弱,遇水易软化。
相比之下,高温烧制则是陶瓷成型的最终关键环节,温度通常维持在1200℃至1300℃甚至更高,具体数值取决于黏土矿物成分及釉料配方。在这一高温环境下,坯体内部的矿物发生剧烈的物理化学变化,包括分解、化合以及熔融,颗粒间产生液相,通过液相烧结使坯体致密化,吸水率显著降低,硬度大幅提升。高温烧制后的瓷器具有类似石质的坚硬质感和良好的防水性能,其表面釉层完全熔融玻化,形成光滑致密的保护层,这是决定陶瓷最终艺术表现和实用价值的决定性步骤。
窑柱与窑板的材质特性与承重逻辑
窑柱与窑板作为窑炉中支撑器物或分层堆叠的关键辅助材料,其材质选择直接影响着热传导效率和受力分布。现代窑炉中常用的窑板多为高铝质或莫来石材质,这类材料具有优异的高温体积稳定性和低蠕变率,能够在长期高温下保持形状不变,避免因自身变形导致上层器物塌陷。窑柱则多采用等静压成型的耐火砖或专用陶瓷柱,其设计重点在于抗压强度和热震稳定性,确保在反复升降温过程中不会因内部应力集中而崩裂,从而保障堆叠结构的整体安全。
在使用窑柱和窑板时,必须严格计算其承重极限,不同厚度和材质的板材承受的压力阈值存在显著差异。例如,标准的高铝窑板在1200℃环境下,单块板材的安全承重通常建议控制在一定范围内,过大的重量会导致板材中部产生挠度,进而引发应力集中断裂。此外,窑柱的排列需遵循力学平衡原则,确保受力点垂直均匀,避免偏载。在实际操作中,应定期检查窑板表面是否有微裂纹或剥落,发现结构性损伤应立即更换,因为微小的缺陷在高温下会迅速扩展,导致突发性坍塌事故。
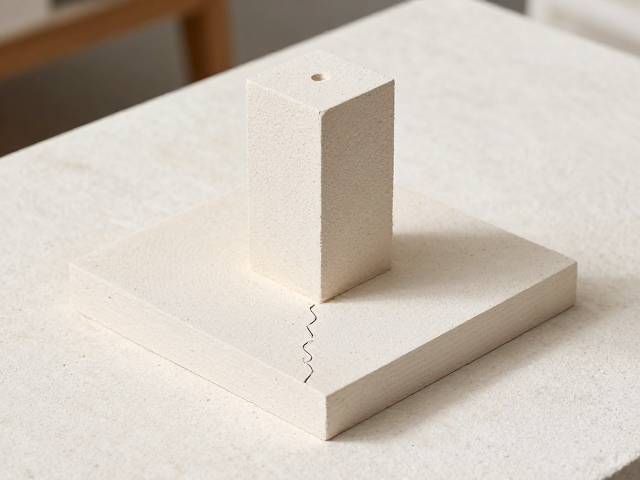
防裂指南:升温曲线与应力释放
预防窑柱和窑板在烧制过程中出现裂纹,首要关键在于精确控制升温曲线,特别是低温阶段的脱水排碳过程。在室温至300℃区间内,坯体和窑具内部残留的水分迅速蒸发,若升温过快,水蒸气无法及时排出,会在材料内部形成巨大的蒸汽压,导致炸裂。因此,建议在300℃以下设置缓慢的升温阶梯,如每小时20-30℃的速率,让水分平稳逸出。进入300℃至900℃区间后,虽然主要进行的是石英晶型转化和有机物燃烧,仍需保持适度的升温速度,避免热冲击过大。
应力释放是防裂的另一项核心措施,尤其是在高温烧制阶段,窑具材料内部的热应力需要通过合理的冷却或恒温过程进行释放。在达到最高温度后,有时需要设置保温阶段,使窑柱和窑板内外温度趋于均匀,减少温差应力。此外,窑炉内的气流分布不均也会导致局部受热不均,引发热应力裂纹。因此,合理布置窑柱间距,确保热气流畅通,避免器物或窑板遮挡火焰直接冲击,是维持热场均匀性的重要手段。
日常维护与使用寿命管理
窑柱和窑板作为窑炉耗材,其使用寿命受多种因素影响,建立科学的日常维护流程可显著延长其服役周期。每次出窑后,应待窑具完全冷却至室温后再进行清理,避免在高温状态下因机械外力导致脆性断裂。清理过程中,建议使用软毛刷或压缩空气清除表面积碳和釉滴,严禁使用尖锐金属工具强行刮擦,以免破坏表面釉层或造成隐性损伤。对于粘附严重的釉滴,可采用专用清洗剂或机械打磨方式谨慎处理,注意保护板材边缘和角部,因为这些部位通常是应力集中点,极易因磕碰产生裂纹。
定期检查与分级使用是管理窑具寿命的有效手段。将使用过的窑柱和窑板按损伤程度分为新品、良品、次品和废品等级,次品虽仍有使用价值,但需放置在受力较小或非关键支撑位置,且不可用于高温重载烧制。对于出现明显裂纹、变形或严重剥落的窑具,必须坚决报废,不可勉强使用。此外,建议建立窑具使用档案,记录每次烧制的温度曲线、装载重量及异常情况,通过数据分析优化装载策略和维护周期,从而在保证烧成质量的同时,降低材料损耗成本。