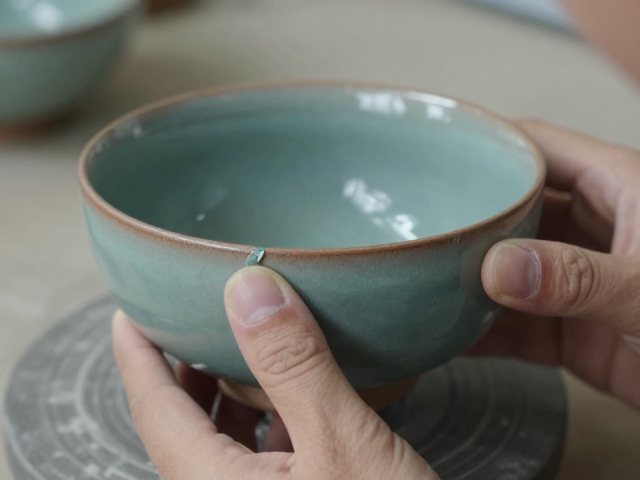
青釉施釉厚度的视觉呈现与流动性控制
青釉的魅力往往源于其如玉般的质感,这种质感的形成与釉层厚度有着严密的物理联系。在烧制过程中,釉料中的硅酸盐熔融后会产生流动,过薄的釉层容易露胎或显得干涩,缺乏温润感;而过厚的釉层则可能导致釉面流淌、堆积,甚至产生严重的橘皮纹或开裂。因此,掌控青釉的厚度,本质上是掌控熔融状态下釉料的流动性与最终呈色所需的光学路径。
实际操作中,匠人通常通过调整釉浆的比重和浸釉或荡釉的时间来精确计算厚度。对于常见的龙泉青瓷风格,釉层厚度多控制在0.5毫米至1.2毫米之间,这一区间能较好地平衡透明度与覆盖力。使用密度计测量釉浆比重是基础且必要的步骤,一般控制在1.6至1.7 g/cm³左右,过稀会导致流釉,过稠则难以形成均匀平滑的液面。每一次蘸取或倾倒的角度和速度,都会直接影响釉料在坯体表面的分布均匀度,细微的手法差异会在烧成后转化为釉面光泽和色泽深浅的微妙变化。
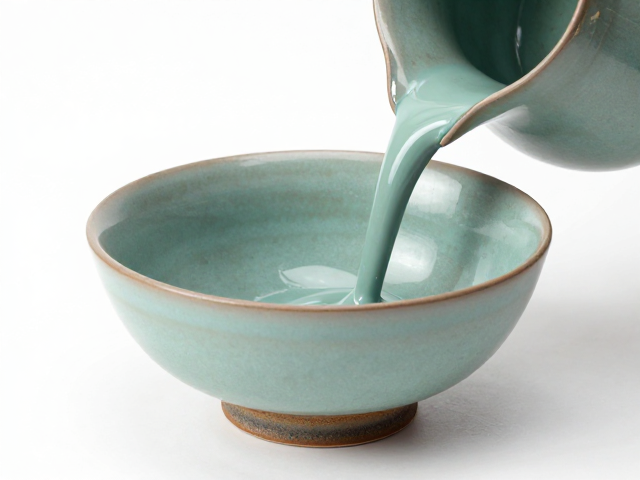
铁锈釉中铁元素的富集与厚度对发色的影响
铁锈釉的核心在于铁元素在釉层中的富集与析出,其发色逻辑与青釉截然不同,更依赖于釉层的厚度来形成深色的视觉冲击。铁锈釉通常含有较高比例的氧化铁,当釉层较薄时,铁离子分散在玻璃相中,颜色可能呈现为浅黄褐或灰褐色,缺乏铁锈特有的深沉与斑驳感。随着釉层增厚,铁离子浓度在局部堆积,在还原气氛下更容易形成黑色的金属氧化物结晶,从而呈现出类似铁锈斑驳的深邃效果。
为了获得理想的铁锈效果,施釉时需特别注意厚薄不均带来的艺术性变化。匠人常采用局部厚涂或多次施釉的方式,使釉面形成自然的厚薄过渡。在厚度达到2毫米甚至更厚的区域,铁元素高度富集,烧成后呈现深黑或铁锈红褐色,边缘处则因釉层较薄呈现黄绿色或褐色。这种由厚度差异导致的色彩渐变,是铁锈釉审美价值的重要组成部分。若追求极致的铁锈斑效果,还需配合特定的窑温曲线,使釉料在高温下产生充分的熔融和流动,让铁质在厚釉区自然沉降聚集。
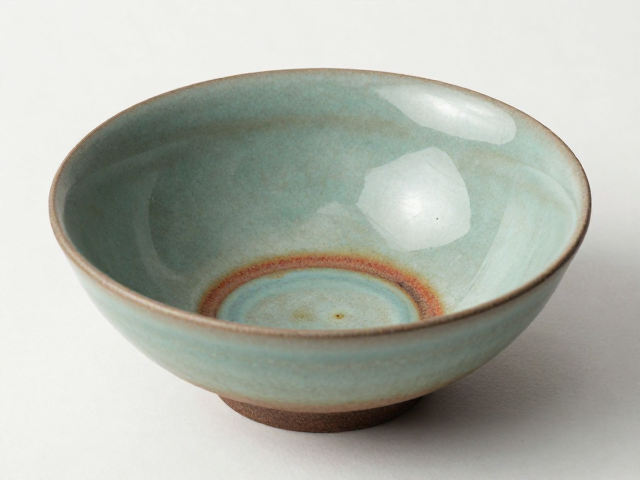
釉面发色的关键:厚度与光学折射的相互作用
釉面的发色并非单一由化学成分决定,而是光线在釉层内部发生折射、反射和散射后形成的光学现象。釉层厚度直接影响了光线的穿透路径和散射程度,进而改变人眼感知到的颜色饱和度和明度。对于青釉而言,适当的厚度能增加光线的漫反射,使釉色看起来更加柔和、温润,呈现出“千峰翠色”的玉质感;若釉层过薄,光线直接穿透或反射较少,釉色会显得单薄、发白,失去厚重感。
铁锈釉的发色则更多依赖于厚釉层对光线的吸收。深色釉层能吸收大部分可见光,仅反射出口径极小的光波,因此显得深邃漆黑。当釉层厚度不足时,吸收不充分,底色中的黄色或褐色便会透出,破坏铁锈釉应有的深沉基调。因此,在配方不变的情况下,通过调整施釉厚度是微调发色的最直接手段。匠人需根据釉料配方中的助熔剂含量和烧成温度,动态调整施釉策略,确保釉层在熔融状态下既能保持稳定的厚度,又能实现预期的光学效果。
工艺实践中的厚度检测与修正策略
在成型和施釉阶段,完全依赖经验判断厚度存在较大风险,现代陶瓷工艺中常引入简单的物理测量手段来辅助控制。对于素坯,可以使用游标卡尺测量施釉前后的尺寸变化,通过差值估算釉层厚度。虽然这种方法存在误差,但对于批量生产或需要精确控制厚度的作品而言,是一项有效的过程监控手段。此外,观察素坯表面的吸水率变化也能提供间接信息,吸水率降低通常意味着釉层覆盖均匀且具有一定厚度。
烧成过程中的温度曲线对釉层厚度也有显著影响。高温下釉料粘度降低,流动性增强,过厚的釉层容易发生流淌,导致局部厚度不均。因此,在设定烧成制度时,需考虑釉料的熔融特性。对于流动性较大的青釉,可适当提高烧成温度或缩短高温保温时间,以减少流淌;对于铁锈釉,则可能需要更平缓的升温曲线,让釉料在达到熔融状态前充分排气,避免气泡破裂导致釉面厚度突变。通过结合测量数据与烧成观察,匠人可以逐步建立起自己专属的厚度与发色数据库,实现更稳定的创作效果。