青釉裂纹釉膨胀系数匹配的核心逻辑
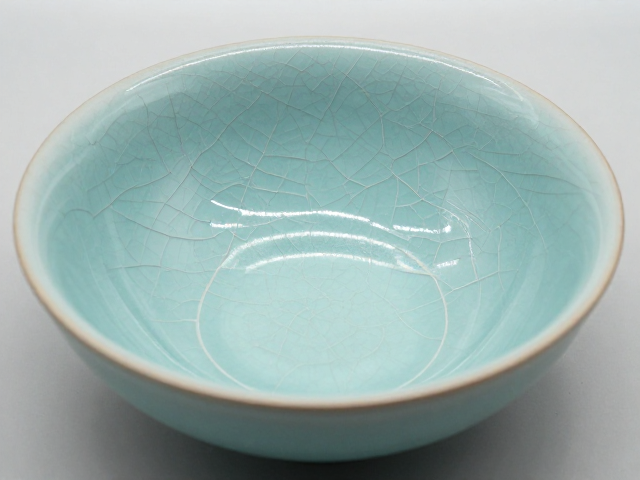
陶瓷烧制过程中的开裂问题,往往源于坯体与釉层在冷却阶段因热胀冷缩产生的应力失衡。当釉层的膨胀系数大于坯体时,冷却时釉层收缩幅度超过坯体,导致釉面承受巨大的压应力,极易引发“惊釉”或剥落;反之,若釉层膨胀系数小于坯体,釉面则承受拉应力,容易形成细碎的裂纹,即所谓的“开片”。因此,精确计算并匹配两者的膨胀系数,是确保陶瓷在极端温度变化下保持结构完整的基础。
在实际工艺中,这一匹配并非追求数值上的绝对相等,而是寻求一个动态的平衡区间。通常情况下,为了获得无裂纹的光滑釉面,工艺师倾向于让釉层的膨胀系数略低于坯体,使釉面在冷却后处于轻微的压应力状态。这种微弱的压应力有助于封闭坯体表面的微孔,提高陶瓷的致密度和抗渗性,同时避免了因拉应力过大导致的结构性断裂。
关键原料对膨胀系数的调控作用
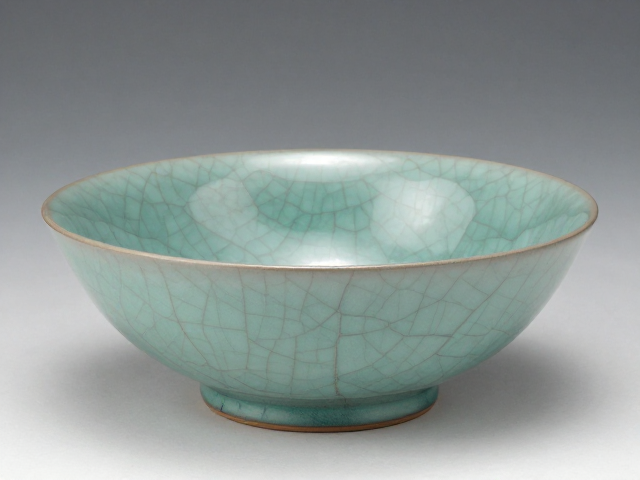
氧化铝是调节釉料膨胀系数的关键氧化物之一。增加氧化铝含量通常会降低釉层的膨胀系数,同时提高釉面的硬度和化学稳定性。然而,氧化铝的加入也会显著提高釉料的熔融温度,可能导致釉面流动性不足,产生针孔或橘釉现象。因此,在配方设计中,需要平衡氧化铝与助熔剂(如长石、石英、滑石)的比例,确保釉料在烧成温度下既能充分熔融流平,又能维持所需的低膨胀特性。
二氧化硅作为釉料的主要网络形成剂,其含量直接影响釉层的刚性。高二氧化硅含量有助于降低膨胀系数,但过高的硅含量会导致釉面过于坚硬且难以烧结,增加气泡残留的风险。相比之下,氧化钙、氧化镁等碱性氧化物具有较高的膨胀系数,适量引入可以改善釉面的光泽度和流动性,但必须严格控制其添加量,以防因膨胀系数过高引发釉裂。通过微调这些氧化物之间的配比,可以精准调控最终釉层的物理性能。
烧制曲线对应力释放的影响
升温阶段的排胶与预烧过程至关重要。在低温阶段,坯体中的有机物和结晶水排出,结构变得疏松。如果升温过快,气体无法及时排出,会在坯体内部形成气泡或裂纹,这些缺陷在后续高温下会成为应力集中点。因此,缓慢的升温速率有助于气体均匀逸出,减少坯体内部的初始缺陷,为后续釉层的稳定结合奠定良好基础。
降温阶段的冷却速率决定了应力释放的效果。快速冷却可能导致釉面产生热震裂纹,而极慢冷却则可能引起釉料中晶体的过度生长,影响釉面质感。理想的冷却曲线应在釉料转变温度附近设置保温平台,让釉层内部的应力得到充分松弛。通过精确控制降温速度,特别是对于厚胎厚釉的陶瓷,可以有效避免因温差过大导致的崩裂,确保成品率。
检测与验证工艺的实际应用
现代陶瓷生产中,常采用高温显微镜观察釉料在不同温度下的熔融行为和气泡状态,以此辅助判断釉料的流平性和膨胀特性。通过观察釉面在高温下的收缩率和表面张力变化,工艺师可以初步评估釉层与坯体的匹配度。此外,热膨胀仪是测量釉料和坯体膨胀系数的常用设备,通过对比两者在室温至烧成温度范围内的膨胀曲线,可以量化两者的差异,为配方调整提供数据支持。
除了仪器检测,传统的浸水测试和敲击听音也是验证陶瓷成品质量的重要手段。浸水测试可以检查釉面的致密性,若吸水率过高,说明釉层可能存在微裂纹或未完全熔融;敲击时声音清脆悦耳,通常意味着坯釉结合良好且无内部裂纹;若声音沉闷,则可能暗示存在隐性裂纹或结构疏松。这些直观且实用的检测方法,结合科学的数据分析,共同构成了确保陶瓷烧制不裂的完整工艺体系。