前期预处理与表面状态评估
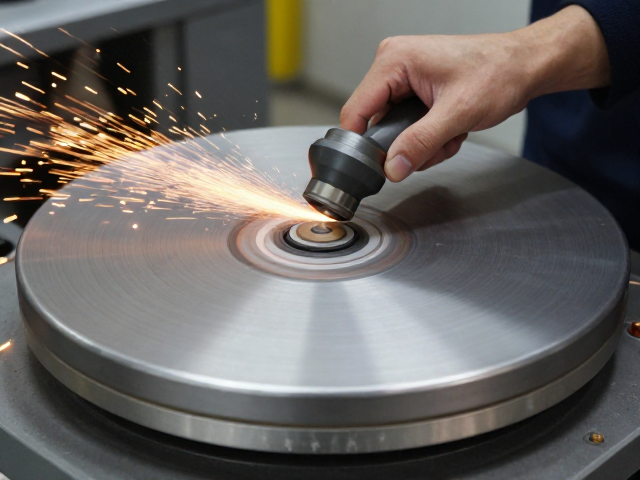
转台在进行打磨抛光前,表面的初始状态直接决定了后续工艺的走向。必须彻底清除加工过程中残留的切削液、油污以及细微的金属碎屑,这些杂质若未被清理,会在抛光轮与工件表面之间形成研磨介质,导致划痕加深甚至产生麻点。建议使用超声波清洗机配合专用清洗剂对转台部件进行深度清洁,干燥后通过目视检查或接触法确认表面无可见污渍,确保基面处于洁净状态,为后续精细作业提供可靠的基础。
对于经过粗加工或存在明显刀痕的表面,需先进行合理的去毛刺和粗磨处理。这一阶段的目标并非追求镜面效果,而是消除宏观缺陷,如焊接余高、氧化皮以及深度较大的机械损伤。操作人员应选用粒度较粗的砂轮或百叶轮,按照统一的方向进行打磨,避免不同方向交叉打磨导致应力集中或表面纹路混乱。只有当表面宏观平整度达到预定要求,且无尖锐棱角和突起物时,方可进入精细抛光工序,从而避免后续耗材的快速损耗和效率低下。
抛光工艺参数与工具选型策略
抛光效率与最终面质的提升,高度依赖于磨具与工艺参数的精准匹配。不同材质的转台基体,如不锈钢、铝合金或工程塑料,其硬度和延展性差异较大,需针对性选择抛光轮材质与研磨膏。例如,硬质合金通常配合金刚石或碳化硅研磨膏,而软质金属则更适合使用氧化铝或氧化铈研磨膏。转速控制是关键变量,过高的转速易因摩擦生热导致工件变形或表面烧伤,过低的转速则无法有效去除微观不平。建议根据工件直径和材质特性,设定恒定的线速度,并保持抛光轮与接触面的稳定压力,确保研磨作用均匀分布。
研磨膏的粒度选择遵循由粗配细的原则,每一道工序结束后需彻底清除残留的研磨颗粒,防止粗颗粒混入下一道工序造成二次划伤。在精细抛光阶段,应选用高纯度、粒度均匀的微粉研磨膏,并配合柔软的绒布轮或羊毛轮进行作业。此时,操作手法需轻柔且均匀,采用螺旋式或往复式轨迹覆盖整个表面,特别注意转角、凹槽等难加工区域,必要时更换小型抛光头进行局部精细处理。通过严格控制研磨膏的涂抹量和更换频率,可以有效维持抛光面的一致性,逐步提升表面光洁度。
过程监控与精度保持机制
在打磨抛光过程中,表面质量的实时监控对于提升加工精度至关重要。操作人员需定期使用光泽度仪或粗糙度仪对关键面进行抽检,通过数据量化表面状态,及时发现异常波动。若发现局部光泽度下降或粗糙度值超标,应立即停止作业,分析原因是否为抛光轮磨损不均、研磨膏失效或操作手法不当。建立标准化的作业记录,记录每次抛光的转速、压力、时间及耗材更换情况,有助于后续工艺优化和问题追溯,确保每一批次产品的表面质量稳定可控。
转台作为高精度旋转部件,其表面光洁度直接影响运行平稳性和密封性能。抛光过程中需特别注意保护基准面和配合面,避免因过度打磨导致尺寸超差或几何公差累积。对于带有精密轴承位或密封槽的转台,应使用保护套或胶带对这些区域进行遮蔽,防止研磨颗粒侵入造成内部损伤。同时,保持工作环境的高洁净度,减少灰尘和异物落在未完成的表面上,避免形成永久性瑕疵。通过严密的过程控制和严格的防护措施,确保转台在获得优异表面质量的同时,严格符合高精度加工的技术指标要求。