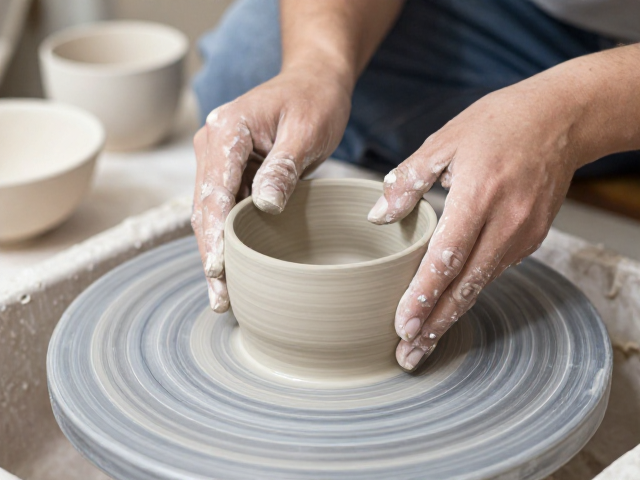
陶瓷修坯的核心逻辑与工具准备
修坯并非简单的减法艺术,而是对泥料含水率与坯体强度的精准把控。工作室进行小批量定制时,泥料的处理直接决定了后续修坯的效率与成品率。不同配方的瓷泥,其干燥速度和可塑性存在显著差异,例如高岭土含量较高的泥料收缩率较大,修坯时需预留更多的余量;而球土比例较高的泥料则相对柔软,容易在修坯过程中发生变形。因此,在进入修坯环节前,必须根据泥料特性调整坯体的干燥程度,通常以坯体表面无明显水光、触感如皮革般坚硬但仍有弹性为宜,这一状态被称为“皮革硬度”,是修坯的最佳窗口期。
工具有其特定的物理属性,选择合适的修坯刀至关重要。修坯刀通常由高碳钢或不锈钢制成,刀刃角度需根据坯体的厚度进行选择。薄胎器皿建议使用刃口较窄、角度较小的修坯刀,以便进行精细的切削;厚壁器皿则需使用刃口较宽、角度较大的刀具,以应对更大的切削阻力。此外,修坯刀的保养直接影响切削的顺滑度,定期使用磨石打磨刀刃,保持其锋利,可以避免泥屑粘连,减少坯体表面的毛刺,确保修坯面的光洁度。对于小批量定制,建议准备多种规格的修坯刀,以应对不同器型的复杂曲面变化。
坯体含水率控制与预处理细节
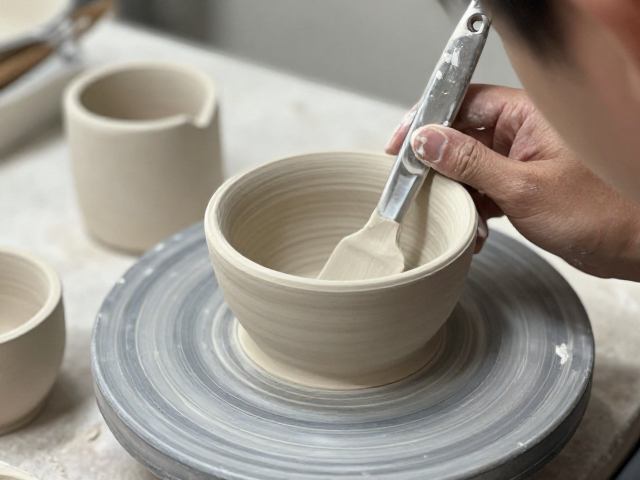
泥料在陈腐过程中,水分分布需要均匀,若水分不均会导致修坯时坯体开裂或收缩不一致。工作室在处理小批量定制瓷泥时,需通过称重法精确计算泥料含水量,一般修坯前的坯体含水量控制在5%-8%之间。若坯体过湿,修坯时容易粘刀,导致表面不平整;若坯体过干,则极易在修坯过程中产生裂纹,甚至直接断裂。因此,在修坯前,需将坯体放置在湿度相对稳定的环境中进行等湿处理,确保坯体整体含水率一致。
预处理阶段还需关注坯体与转轮或支架的接触面。对于小批量定制,常使用石膏模注浆成型,脱模后的坯体底部往往残留石膏粉末或水分不均。在修坯前,需用湿海绵轻轻擦拭坯体底部,去除残留物,并确保底部干燥,以便坯体能平稳固定在转轮上。若使用内模支撑修坯,需确保内模与坯体内壁贴合紧密,避免修坯过程中坯体因受力不均而移位。对于复杂器型,可先用软质材料制作临时支撑点,固定坯体关键部位,确保修坯过程中的稳定性。
修坯手法与切削角度控制
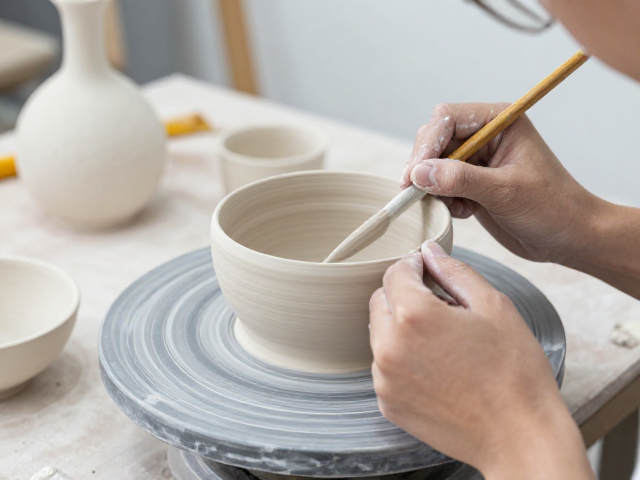
修坯时的切削角度直接影响坯体的厚薄均匀度。修坯刀与坯体表面的夹角通常保持在30-45度之间,刀刃需紧贴坯体表面,以推削为主,避免砍削。推削时,手腕需保持稳定,利用手臂的力量带动刀具移动,确保切削面平滑。对于圆弧部位,需采用小角度、浅切削的方式,逐步修整,避免一次性切削过多导致坯体变薄不均。修坯过程中,需不断观察坯体厚度变化,可通过触摸或目测判断,确保各部位厚度符合设计要求。
切削顺序需遵循从内到外、从上到下的原则。对于碗、盘等敞口器皿,通常先修内壁,从口沿向底部逐步推进,确保内壁光滑无刀痕;随后修外壁,从底部向口沿逐步推进,确保外壁弧度流畅。对于瓶、罐等闭口器皿,需先修口沿,确保口沿平整,再修颈部、肩部、腹部和底部。修坯过程中,需不断旋转坯体,保持视线与修坯部位平行,以便及时发现并修正不平整处。对于薄胎器皿,需特别注意口沿和底部的厚度控制,避免因过薄导致烧制时变形或破裂。
小批量定制中的常见问题与应对
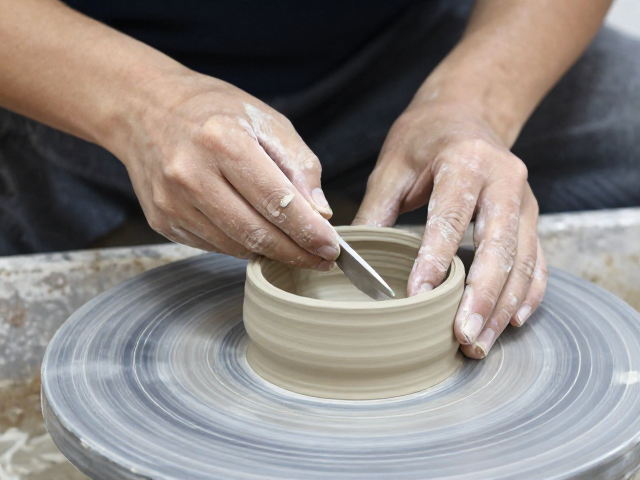
小批量定制常因器型多样,导致修坯过程中出现厚度不均、变形等问题。若发现坯体局部过厚,需在该部位增加切削次数,逐步去除多余泥料;若发现局部过薄,需检查坯体原始注浆或成型情况,若无法通过修坯弥补,则需废弃该坯体,避免烧制后出现缺陷。对于坯体变形,需检查转轮或支架的稳定性,确保坯体固定牢固。若变形严重,需重新制作坯体,避免强行修坯导致坯体破裂。
修坯过程中,刀痕残留是常见问题,尤其在硬质瓷泥中更为明显。若发现刀痕,需更换更锋利的修坯刀,或采用更细的砂纸轻轻打磨刀痕处,但需注意打磨力度,避免破坏坯体结构。对于复杂曲面,可使用软质刮板辅助修整,使表面更加光滑。此外,修坯过程中产生的泥屑需及时清理,避免泥屑堆积在坯体表面,影响后续修坯或装饰效果。清理时,可使用软毛刷轻轻扫去泥屑,或用湿海绵轻轻擦拭,确保坯体表面清洁。
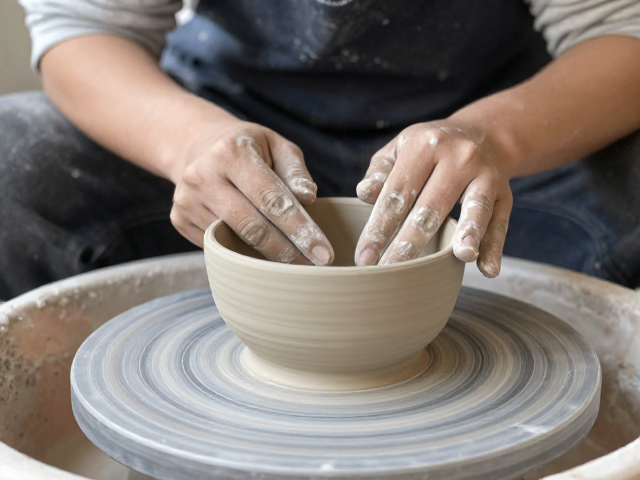
修坯后处理与干燥定型
修坯完成后,坯体表面仍可能存在细微凹凸,需进行表面处理。使用软质刮板或湿海绵轻轻刮拭坯体表面,去除残留刀痕和毛刺,使表面更加光滑。对于薄胎器皿,需特别注意保护坯体,避免触碰导致变形。处理后,需将坯体放置在通风、干燥、无直射阳光的环境中自然干燥。干燥过程中,需定期翻转坯体,确保各部位干燥均匀,避免因干燥不均导致开裂或变形。
干燥过程中,需密切观察坯体状态,若发现坯体表面出现裂纹,需立即停止干燥,将坯体放置在湿度较高的环境中进行等湿处理,待裂纹闭合后再继续干燥。若裂纹严重,需废弃该坯体。干燥至坯体完全干燥后,需检查坯体厚度是否均匀,表面是否光滑,有无瑕疵。若发现瑕疵,需进行修补或废弃。干燥后的坯体需进行素烧,素烧温度通常控制在800-900摄氏度,素烧后坯体强度提高,便于后续施釉和装饰。素烧前,需确保坯体完全干燥,避免水分在高温下急剧蒸发导致坯体开裂。