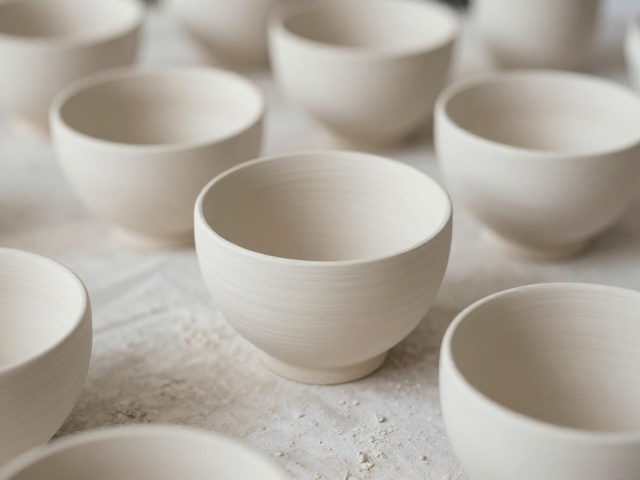
陶瓷修坯的核心逻辑与小批量定制的场景适配
修坯并非简单的去除多余泥料,而是通过控制坯体厚度与壁厚均匀度,来决定最终烧成时的应力分布与成品率。在小批量定制场景中,由于缺乏大型自动化流水线的容错率,每一件作品的修坯质量直接关联着后续素烧及釉烧的成败。与大规模量产追求极致的标准化不同,定制工艺更强调对泥料特性的即时响应,工匠需根据当前环境温湿度、泥料含水率以及作品造型的受力特点,动态调整修坯刀的角度与下刀力度。这种灵活性是应对小单多品种、个性化需求的基础,也是避免坯体在干燥过程中因收缩不均而产生开裂的关键环节。
小批量定制往往伴随着复杂的器型或特殊的装饰需求,这要求修坯工序必须与拉坯或注浆成型的效果紧密衔接。在定制生产中,常见的痛点在于坯体干湿度不一致导致的修坯困难,因此建立严格的“回泥”与“醒泥”流程至关重要。通过观察坯体表面光泽变化及触感,判断其处于皮革硬度阶段的最佳修坯时机,能够显著提升边缘处理的平滑度。此外,定制作品常涉及异形结构,修坯时需预留足够的收缩余量,并特别注意底足与器身的连接处的加固处理,以防止因局部应力过大而在烧制过程中发生塌陷或变形。
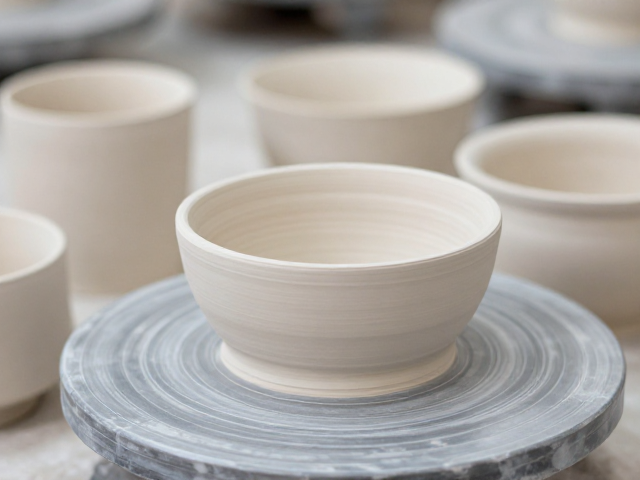
瓷泥配方的稳定性控制与水分管理
泥料的可塑性与收缩率是修坯前必须考量的物理指标,小批量定制中常因频繁更换泥料配方而导致工艺参数波动。不同产地的高岭土与石英配比,直接影响了坯体在干燥过程中的脱水速率。若泥料过干,修坯时易产生毛刺或崩口;若过湿,则刀具容易粘附泥屑,导致坯体表面粗糙且难以修整出锐利的线条。在实际操作中,需通过手感测试确定泥料的最优含水率区间,通常控制在12%-15%左右为宜,这一区间既能保证坯体具有足够的强度以承受修坯刀的压力,又能保持适当的延展性以应对细微的形状调整。
水分管理的另一个核心在于坯体各部位的均匀性。定制作品往往存在厚薄不均的结构性特征,修坯时需特别注意厚薄交界处的过渡处理,避免形成突兀的棱角,从而减少干燥收缩时的应力集中。对于大型或异形定制件,可采用分段修坯或多次修坯的策略,每次修除的泥层厚度宜控制在1-2毫米以内,以确保坯体密度均匀。此外,修坯过程中产生的泥屑应及时清理,避免二次附着在坯体表面影响釉面质量,同时保持工作环境湿度相对稳定,防止局部水分快速蒸发导致坯体开裂。
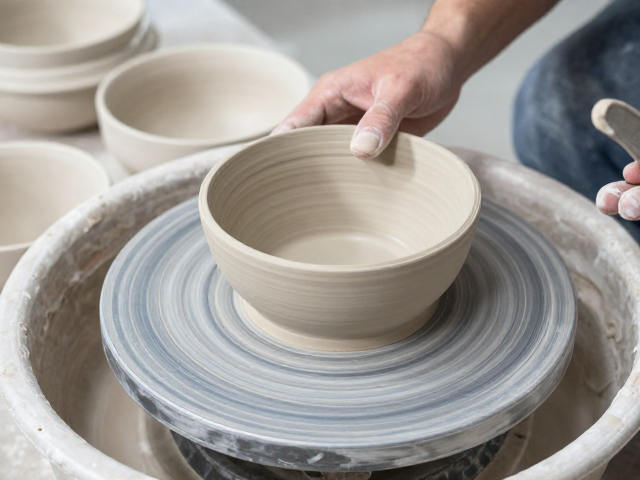
修坯刀具的选择与操作手法的精细化
刀具的材质与刃口形状直接影响修坯面的光洁度与精度。小批量定制中,推荐使用高碳钢或硬质合金制成的修坯刀,其硬度足以应对不同瓷泥的韧性,且刃口易于保持锋利。对于需要精细打磨的曲面部位,可选用弧形或圆形刃口的刀具,以贴合器型轮廓;而对于底足、口沿等直线部位,则需使用平口或斜口刀具进行精准切割。刀具的保养同样重要,定期用磨石修整刃口,去除卷边与缺口,可确保修坯过程的顺畅,避免因刀具钝化导致坯体表面出现拉丝或凹凸不平的现象。
操作手法的核心在于“稳”与“准”。修坯时,工匠需保持手部稳定,利用手腕的微小转动控制刀具与坯体的接触点,使刀痕呈现螺旋状或环状分布,以消除垂直刀痕带来的视觉瑕疵。在修坯过程中,应保持坯体旋转速度均匀,避免忽快忽慢导致壁厚不均。对于复杂曲线部位,可采用“试探性修坯”法,先用刀尖轻触坯体表面,感知其厚度变化,再进行实质性切削。此外,修坯时应注意刀具与坯体的接触角度,通常保持30-45度夹角,以减少切削阻力,提高坯体表面的致密性,为后续施釉提供理想的基底。
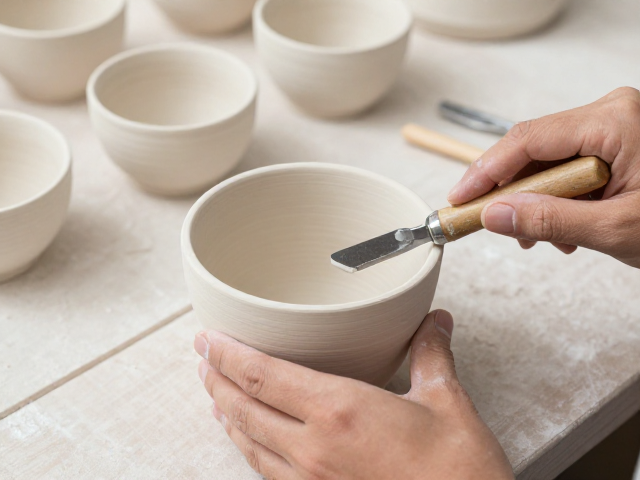
修坯后的干燥定型与瑕疵修复
修坯完成后的干燥过程是决定坯体最终形态的关键阶段。小批量定制中,坯体干燥需遵循“慢干”原则,避免水分过快蒸发导致开裂或变形。通常需将修坯后的坯体置于通风良好但无直吹风的环境中,定期旋转坯体,确保各部位干燥均匀。对于厚薄差异较大的部位,可用湿布或保鲜膜覆盖较厚处,减缓其干燥速率,使整体收缩同步。干燥过程中需密切观察坯体颜色变化,当坯体由深灰转为浅灰,表面无明显湿气时,方可进行下一步处理。
瑕疵修复需在干燥初期进行,此时坯体仍具备一定的可塑性,便于修补。常见的瑕疵包括修坯留下的刀痕、局部凹陷或细微裂纹。对于刀痕,可用细砂纸或湿海绵轻轻打磨,直至表面平滑;对于凹陷处,可使用同种泥料调成泥浆进行填补,再用刮刀修整平整;对于细微裂纹,需及时用泥浆封堵,防止其在干燥过程中扩展。修复过程中需注意新旧泥料的结合,确保修补处与原坯体收缩率一致,避免产生新的应力点。修复完成后,需再次检查坯体整体形态,确保无结构性隐患,方可进入素烧工序。