茶叶末釉的矿物基础与原料处理
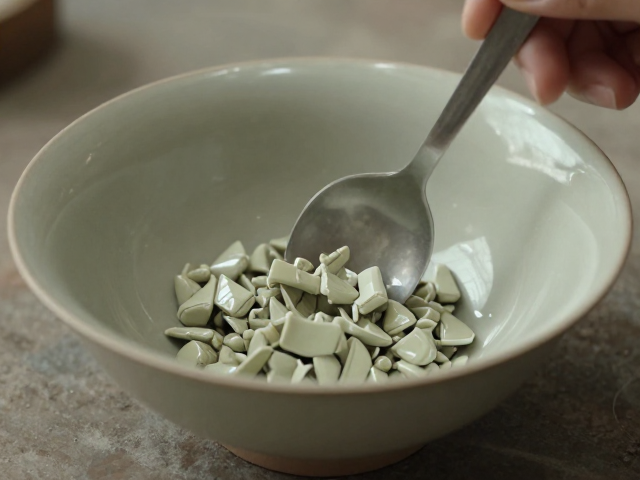
茶叶末釉属于铁结晶釉的一种,其核心在于铁元素在还原气氛下析出片状或鳞片状结晶。传统配方多以含铁量较高的瓷土为基础,配合长石、石英以及少量含铁矿物如磁铁矿或赤铁矿。原料的纯度直接决定了釉面结晶的细腻程度,因此必须经过精细研磨与过筛处理。通常要求细度达到规定目数,以确保釉料在高温下能形成均匀的玻璃相基底,避免杂质导致的气孔或黑点,这是获得如茶叶末般细密色泽的前提条件。
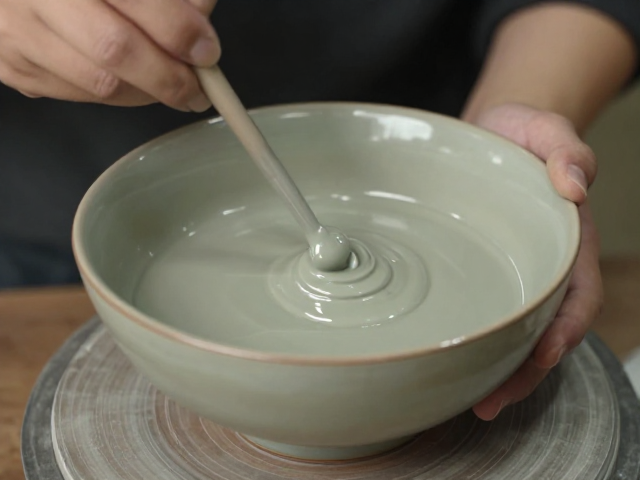
原料混合后的球磨时间与浆料浓度需严格控制,过稀会导致施釉困难,过稠则易产生流挂或堆积。现代工艺中,常采用真空练泥或陈腐工艺处理釉料,以消除气泡并提高可塑性。这种物理性质的调整,为后续施釉时的流动性控制提供了物质基础。只有当釉浆具备稳定的悬浮性和适宜的粘度,才能在坯体表面形成厚度均匀、无缺陷的涂层,为高温下的物化反应创造稳定的环境。
施釉厚度的临界控制与视觉呈现
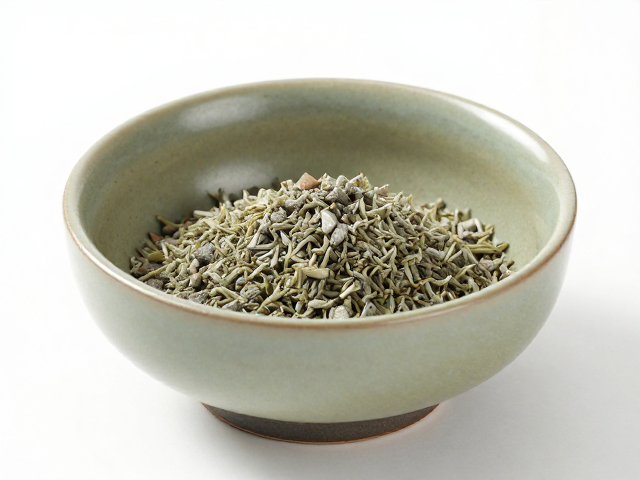
施釉厚度是决定茶叶末釉结晶形态的关键变量,直接影响着釉面的光泽度与结晶颗粒的可见性。过薄的釉层在高温下容易完全玻化,铁元素难以形成明显的片状结晶,导致釉面发色单一,缺乏层次感;而过厚的釉层则可能导致釉面流动过大,甚至出现缩釉或针孔缺陷,破坏整体的完整性。理想的厚度通常控制在0.5至1.5毫米之间,具体数值需根据坯体的吸水率和烧成温度动态调整。
实际操作中,浸釉、荡釉或喷釉是常用的施釉方式,每种方式对厚度控制的精度要求不同。浸釉法易于控制整体厚度,但需精确计算坯体吸浆时间;喷釉法则能更灵活地应对异形器物,但需保持喷头距离与移动速度的一致性。工匠需通过反复试验,找到当前泥料与釉料配比下的最佳厚度区间。这一过程没有绝对的标准答案,完全依赖于对材料特性的深刻理解与现场经验的积累,唯有精准把控,方能使釉面呈现出深邃而富有变化的茶叶末色泽。
膨胀系数匹配与釉裂规避
釉料与坯体的膨胀系数匹配是防止成品出现惊风(釉裂)或剥落的核心科学依据。如果釉层的膨胀系数大于坯体,冷却过程中釉层收缩受阻,表面会产生张应力,导致釉面开裂;反之,若釉层膨胀系数过小,则会产生压应力,可能导致釉层剥落。茶叶末釉因其特殊的结晶结构,对应力变化更为敏感,因此配方设计时必须进行严密的计算与测试。
热膨胀系数测试通常使用热膨胀仪在室温至烧成温度范围内进行测量,获取釉浆与坯体的线性膨胀数据。通过对比两者的差值,调整釉料中的氧化钙、氧化镁、氧化锌等助熔剂的比例,以微调釉层的热膨胀性能。此外,烧成曲线中的降温阶段也起着至关重要的作用,缓慢的冷却过程有助于应力释放,减少因温差应力引发的微观裂纹。只有当釉与坯在热力学行为上达到和谐统一,才能确保器物在长期使用中保持结构稳定与美观。
烧成气氛与结晶生长的动力学
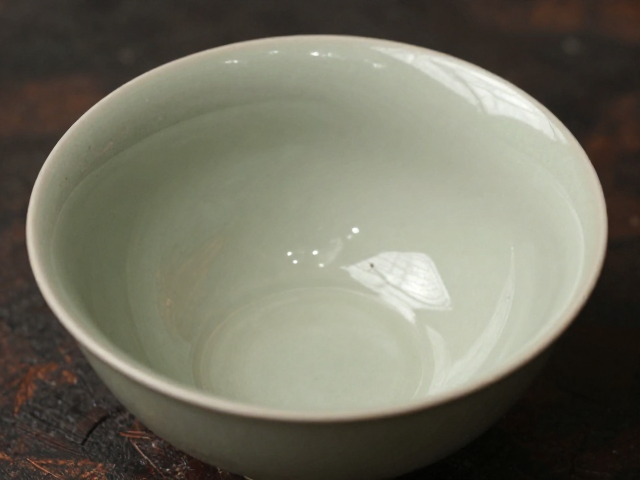
茶叶末釉的成型不仅依赖物理配比,更取决于高温下的化学变化与物理过程。烧成气氛主要控制铁元素的存在状态,还原气氛有利于氧化铁转化为氧化亚铁,进而促进片状结晶的生成。烧成温度通常控制在1250℃至1300℃之间,具体温度区间需根据釉料配方中的助熔剂种类进行微调。温度过高会导致结晶溶解,釉面变得浑浊;温度过低则结晶发育不全,色泽暗淡。
在升温过程中,釉料逐渐熔融,铁元素开始析出并生长。这一过程中的升温速率、保温时间以及降温速率共同构成了复杂的热工制度。例如,在釉料熔融初期保持较快升温,以迅速形成玻璃相;在结晶生成阶段适当保温,给予晶体足够的生长时间;而在冷却阶段,需控制降温速率,防止晶体结构因热冲击而破碎。这种精细的热工控制,使得铁结晶在釉层中均匀分布,形成如茶叶末般细密、深绿或深黄的视觉效果,展现出独特的艺术魅力。